Как чертёж превращается в готовую деталь
Между листом с проекциями, размерами и штампом и физической деталью, которую можно взять в руки, лежит целая производственная цепочка, о которой заказчик, впервые заказывающий чертёж, зачастую даже не задумывается. Понимание этого пути полезно не из абстрактного любопытства — оно напрямую объясняет, почему чертёж должен быть оформлен именно так, а не иначе, и почему на первый взгляд формальные требования ГОСТ на практике оказываются критически важны для получения работоспособной детали.
В этой статье проследим весь путь — от готового чертежа до отгрузки готовой детали заказчику — и завершим им серию материалов о разработке и производстве чертежей.
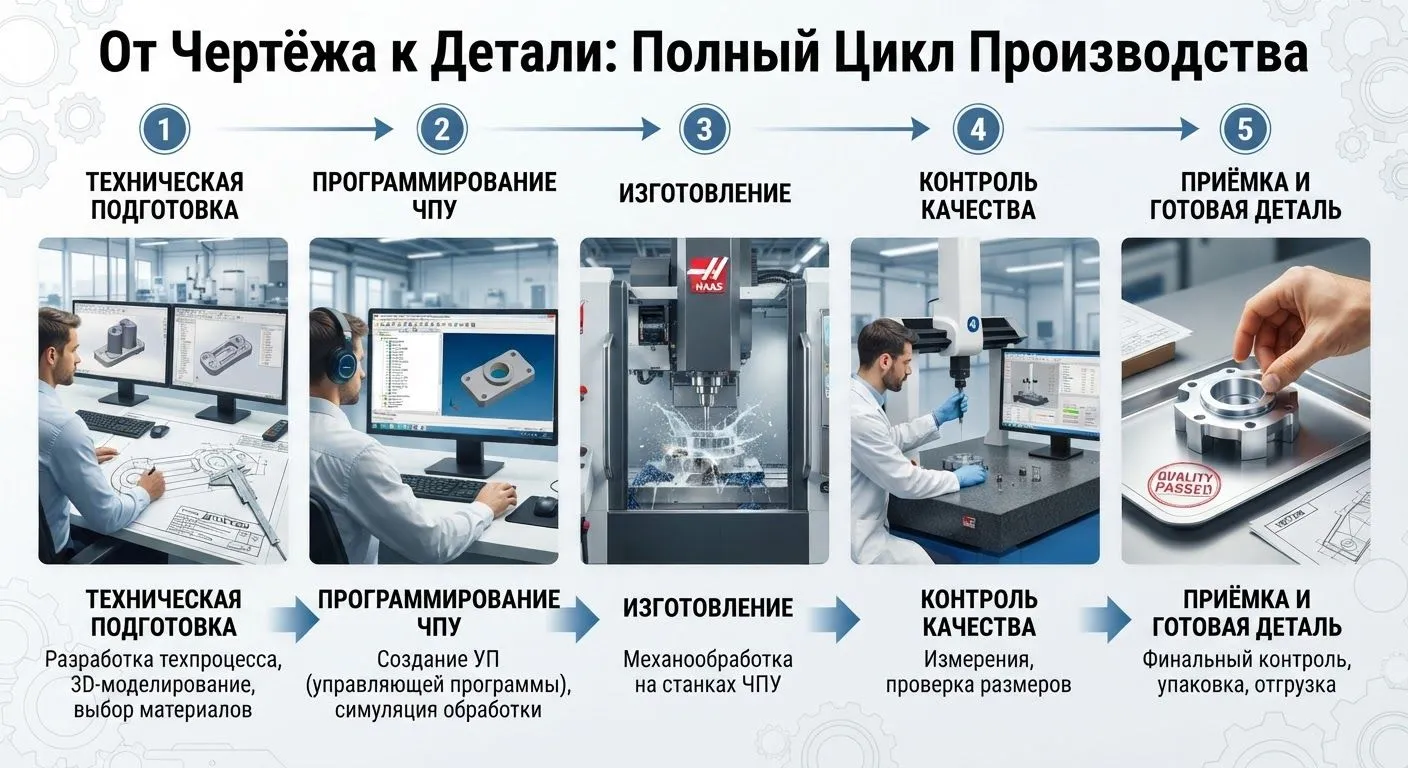
Этап 1: технологическая подготовка производства
Прежде чем деталь начнут физически изготавливать, технолог анализирует чертёж и разрабатывает технологический процесс — последовательность операций, необходимое оборудование, режущий и измерительный инструмент, приспособления для закрепления заготовки. На этом этапе технолог опирается на всю информацию, заложенную конструктором в чертёж: материал, допуски, шероховатость, технические требования — каждый из этих параметров напрямую влияет на выбор конкретного технологического маршрута.
Если чертёж содержит недостаточно информации или внутренние противоречия (о типичных проблемах такого рода мы писали в статье о частых ошибках в чертежах), технологическая подготовка останавливается на этапе уточнений с конструктором или заказчиком, что задерживает весь дальнейший процесс.
Этап 2: подготовка управляющих программ
Для изготовления на станках с ЧПУ технолог-программист на основе чертежа (для сложной геометрии — на основе 3D-модели, о выборе между 2D-чертежом и 3D-моделью мы рассказывали в отдельной статье) готовит управляющую программу — последовательность команд, которая укажет станку, куда и с какой скоростью двигать режущий инструмент. Здесь напрямую используются заложенные в чертеж данные: допуски определяют, с какой точностью должна работать программа, а шероховатость поверхности влияет на выбор режимов резания и финальных проходов инструмента.
Современные CAM-системы позволяют смоделировать процесс обработки виртуально ещё до запуска реального станка, что помогает заранее выявить потенциальные столкновения инструмента с заготовкой или приспособлением и скорректировать программу без порчи реальной заготовки. Но даже такое виртуальное моделирование опирается на исходную геометрию и допуски, заложенные конструктором в чертёж, — оно не может компенсировать неверно указанный или пропущенный размер.
Именно на этапе подготовки управляющей программы особенно остро проявляется цена ошибок в чертеже, о которых мы писали ранее, — незамкнутая размерная цепь или неверно указанный допуск может привести к тому, что программа рассчитает траекторию инструмента неправильно, и брак обнаружится только после физического изготовления детали.
Этап 3: получение и подготовка заготовки
Параллельно с технологической подготовкой заказывается или изготавливается заготовка нужного материала — прокат, поковка, отливка, лист. Указанный в чертеже материал и его сортамент напрямую определяют, что именно закупит производство: то, насколько точно и однозначно сформулировано требование к материалу в штампе и технических требованиях, определяет, получит ли заказчик деталь именно из того материала, который был задуман. Расплывчатое указание материала («сталь» вместо конкретной марки) на этом этапе создаёт риск, что снабженец закупит первый попавшийся сортамент подходящей группы металлов, который по механическим свойствам может отличаться от того, что реально требовалось для нагруженной детали.
Этап 4: механическая обработка или иной процесс изготовления
Собственно изготовление детали — резка, точение, фрезерование, литьё, сварка, гибка, в зависимости от выбранной технологии. На этом этапе размеры и допуски, указанные на чертеже, впервые превращаются в физическую реальность: станочник или оператор контролирует получаемые размеры измерительным инструментом (тем самым, о котором мы рассказывали в статье о видах измерительных инструментов для чертежей по образцу) и сверяет их с указанными на чертеже допустимыми пределами.
Именно на этом этапе окончательно проявляется, насколько реалистично и технологично были назначены допуски на этапе разработки чертежа: чрезмерно жёсткий допуск может потребовать дополнительных, не предусмотренных изначально операций финишной обработки, а необоснованно широкий — привести к детали, которая формально соответствует чертежу, но не обеспечивает нужной работоспособности узла.
Для деталей сложной геометрии, изготавливаемых на многоосевом оборудовании, этот этап может занимать значительно больше времени, чем для простых деталей, — не только из-за самого процесса резания, но и из-за необходимости несколько раз переустанавливать заготовку для доступа инструмента к разным поверхностям, каждый раз заново выверяя её положение относительно осей станка с точностью, соответствующей требованиям чертежа.
Этап 5: контроль качества
Готовая деталь проверяется на соответствие чертежу — измеряются ключевые размеры, проверяются допуски формы и расположения поверхностей, шероховатость, а при необходимости — твёрдость материала после термообработки. Для ответственных деталей контроль может включать составление формального протокола измерений, особенно если это предусмотрено техническими требованиями чертежа или условиями договора с заказчиком. Чем полнее и конкретнее сформулированы требования к контролю в самом чертеже, тем меньше пространства остаётся для разночтений между исполнителем и заказчиком относительно того, что именно считается приёмлемым результатом.
- Выборочный контроль — проверяется часть партии, применяется для крупносерийного производства некритичных деталей;
- Сплошной контроль — проверяется каждая изготовленная деталь, применяется для ответственных деталей или мелких партий;
- Контроль с оформлением протокола — используется, когда заказчику или контролирующему органу нужно официальное документальное подтверждение соответствия детали чертежу.
Этап 6: дополнительная обработка и покрытия
Если технические требования чертежа предусматривают термообработку, антикоррозийное или декоративное покрытие, маркировку — эти операции выполняются после основной механической обработки, но до финальной приёмки детали. Последовательность этих операций также определяется технологом с учётом требований чертежа: например, финишное шлифование ответственной поверхности обычно выполняется уже после термообработки, поскольку закалка может слегка изменить геометрию детали, и без финишной доводки после термической обработки конечный размер посадочной поверхности может выйти за пределы указанного на чертеже допуска.
Если в чертеже не указана последовательность выполнения нескольких технологических операций там, где она принципиально важна (например, что раньше — сверление отверстия или закалка), технолог принимает это решение самостоятельно, опираясь на общий опыт, — но для нестандартных случаев явное указание порядка операций в технических требованиях снижает риск ошибки.
Этап 7: приёмка и отгрузка
Финальный этап — окончательная приёмка готовой детали (часто представителем заказчика или отдела технического контроля предприятия-изготовителя) и передача её заказчику вместе с сопроводительной документацией — сертификатами на материал, протоколами контроля размеров, если они предусмотрены. С этого момента путь от чертежа до физической детали завершён.
| Этап производства | Какая информация из чертежа используется |
|---|---|
| Технологическая подготовка | Материал, общая геометрия, технические требования |
| Подготовка управляющих программ | Точная геометрия, допуски, шероховатость |
| Получение заготовки | Материал и его сортамент |
| Механическая обработка | Размеры, допуски, посадки |
| Контроль качества | Все размеры и допуски, требования к протоколу |
| Дополнительная обработка | Технические требования по термообработке и покрытию |
Практический пример: путь ступенчатого вала от чертежа до склада готовой продукции
Проследим весь описанный путь на примере конкретной, часто встречающейся детали — ступенчатого вала редуктора с посадочными шейками под подшипники и шпоночным пазом.
- Технологическая подготовка. Технолог изучает чертёж, видит указанный материал (например, Сталь 45), требуемую твёрдость посадочных шеек после термообработки и назначает маршрут: заготовительная резка прутка, черновое точение, термообработка, чистовое точение и шлифование посадочных поверхностей, фрезерование шпоночного паза.
- Программирование. Для токарной обработки на станке с ЧПУ технолог-программист вводит точные размеры и допуски каждой ступени вала прямо из чертежа — включая допуски k6 на посадочных шейках под подшипники, о которых мы подробно рассказывали в статье про допуски и посадки.
- Заготовка. Закупается пруток стали 45 нужного диаметра и длины с сертификатом качества, подтверждающим соответствие материала указанной в чертеже марке.
- Обработка. Вал последовательно проходит черновое точение (с припуском на последующую термообработку и чистовую обработку), закалку до указанной твёрдости, чистовое точение и шлифование посадочных поверхностей до финального размера с допуском, фрезерование шпоночного паза.
- Контроль качества. Каждая посадочная шейка проверяется микрометром на соответствие допуску, биение вала контролируется индикатором часового типа в центрах, твёрдость после закалки проверяется твердомером.
- Приёмка. Готовый вал сверяется с полным перечнем требований чертежа и передаётся на склад готовой продукции или сразу в сборочный цех.
На каждом из этих шести шагов используется своя, но всегда исходно заложенная в чертёж информация — и малейшая недоговорённость или ошибка на этапе разработки документа с высокой вероятностью проявится на одном из этапов этого пути, чаще всего в самый неудобный момент — уже после того, как в заготовку и обработку вложены реальные материалы и рабочее время.
Почему понимание этого пути важно заказчику
Заказчику, разбирающемуся хотя бы в общих чертах в том, как чертёж превращается в готовую деталь, легче понять, почему исполнитель задаёт те или иные уточняющие вопросы при подготовке технического задания (о том, как правильно его составить, мы подробно рассказывали в отдельной статье), и почему определённые требования — точный материал, реалистичные допуски, ясные технические требования — не формальность, а прямая необходимость для каждого конкретного этапа производственной цепочки. Когда заказчик понимает, зачем технологу и станочнику нужна та или иная конкретная информация, ему проще предоставить её сразу, а не тратить время на выяснение, почему исполнитель вообще об этом спрашивает.
Это же понимание помогает избежать типичного заблуждения: что хороший чертёж — это просто красиво и подробно нарисованная деталь. На деле хороший чертёж — это документ, который проходит весь описанный путь без сбоев и уточнений на каждом отдельном этапе, от технологической подготовки до финальной приёмки, и именно эта сквозная применимость документа на практике, а не визуальная проработанность, отличает профессионально разработанный чертёж от формально правильного, но неудобного для реального использования на производстве.
Материалы серии о чертеже на заказ
Этой статьёй завершается серия материалов о разработке чертежей — от базовых понятий до практических аспектов подготовки документации. Вот все материалы серии:
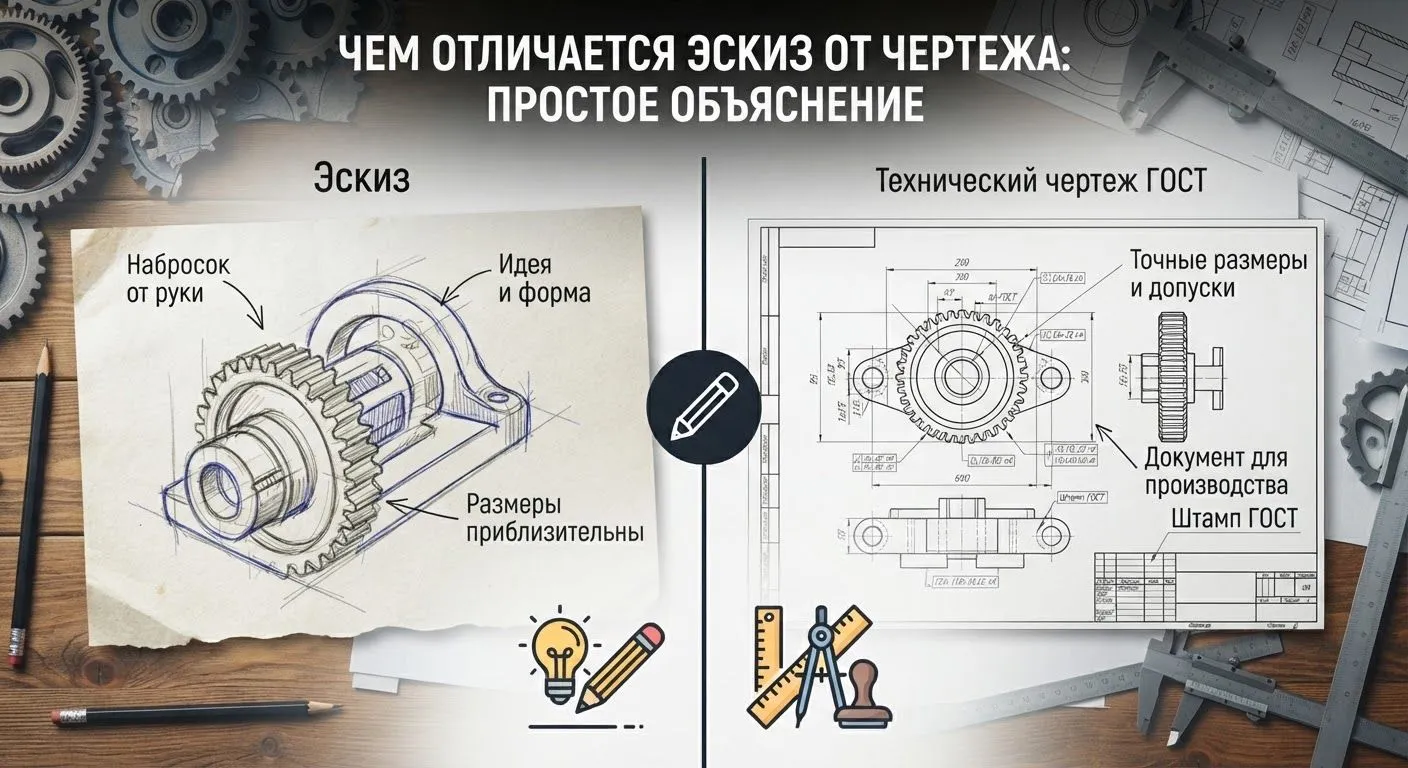
- Чем отличается эскиз от чертежа: простое объяснение — базовая разница между наброском и официальным конструкторским документом;
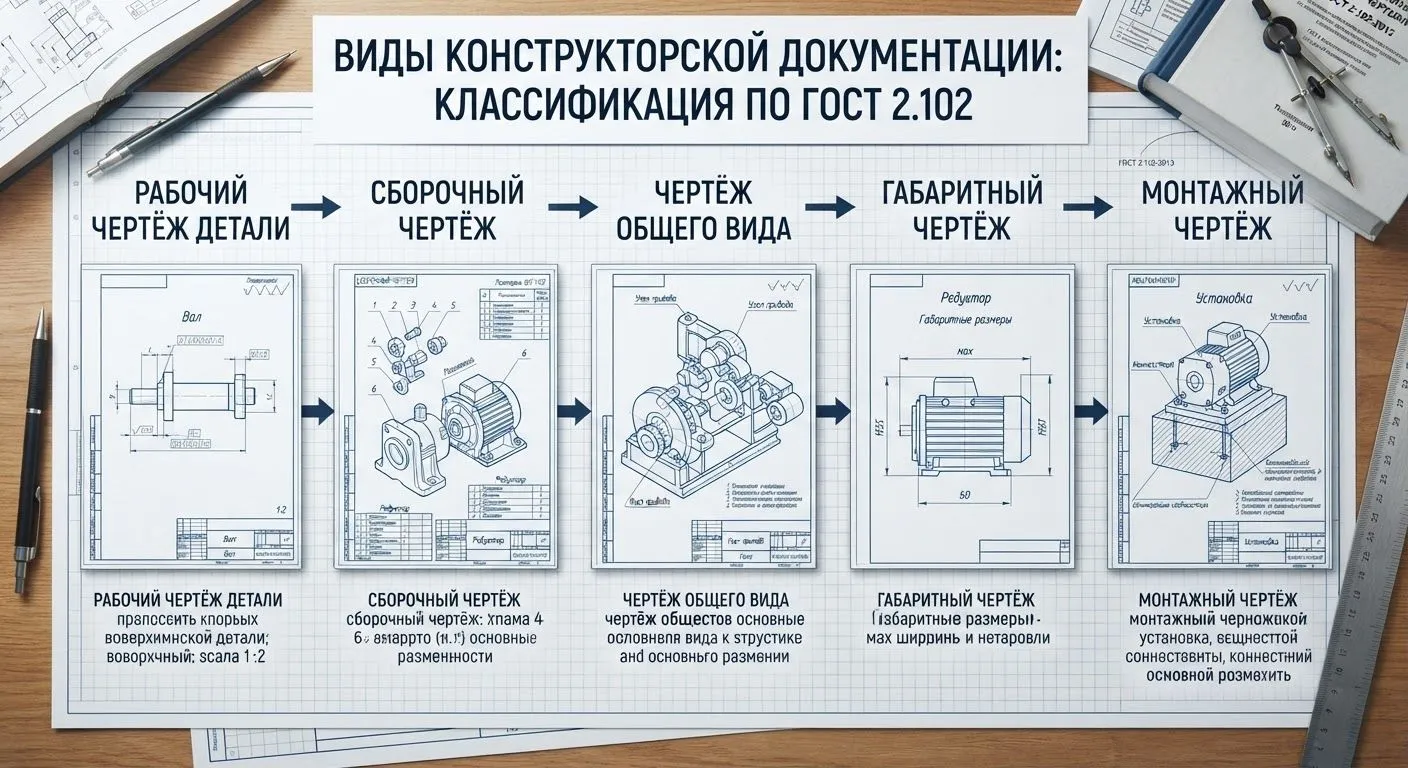
- Какие бывают чертежи деталей: виды и назначение — рабочий, сборочный, общего вида и другие типы документов;
- Какие форматы электронных чертежей используются в производстве — от разработки до архивного хранения;
- Чертёж для лазерной резки: требования и особенности — как подготовить DXF для раскройного оборудования;
- Что такое векторизация чертежей и когда она нужна — перевод скана или фото в редактируемый вектор;
- Перечерчивание старых чертежей: когда это необходимо — когда векторизации недостаточно и нужна полная переработка;
- Какие ошибки чаще всего встречаются в чертежах — типовые проблемы и их влияние на производство;
- Что обязательно должно быть на рабочем чертеже детали — чек-лист обязательных элементов по ГОСТ;
- Допуски и посадки на чертежах: зачем они нужны — базовые принципы простыми словами;
- Как подготовить техническое задание на разработку чертежа — чтобы избежать переделок;
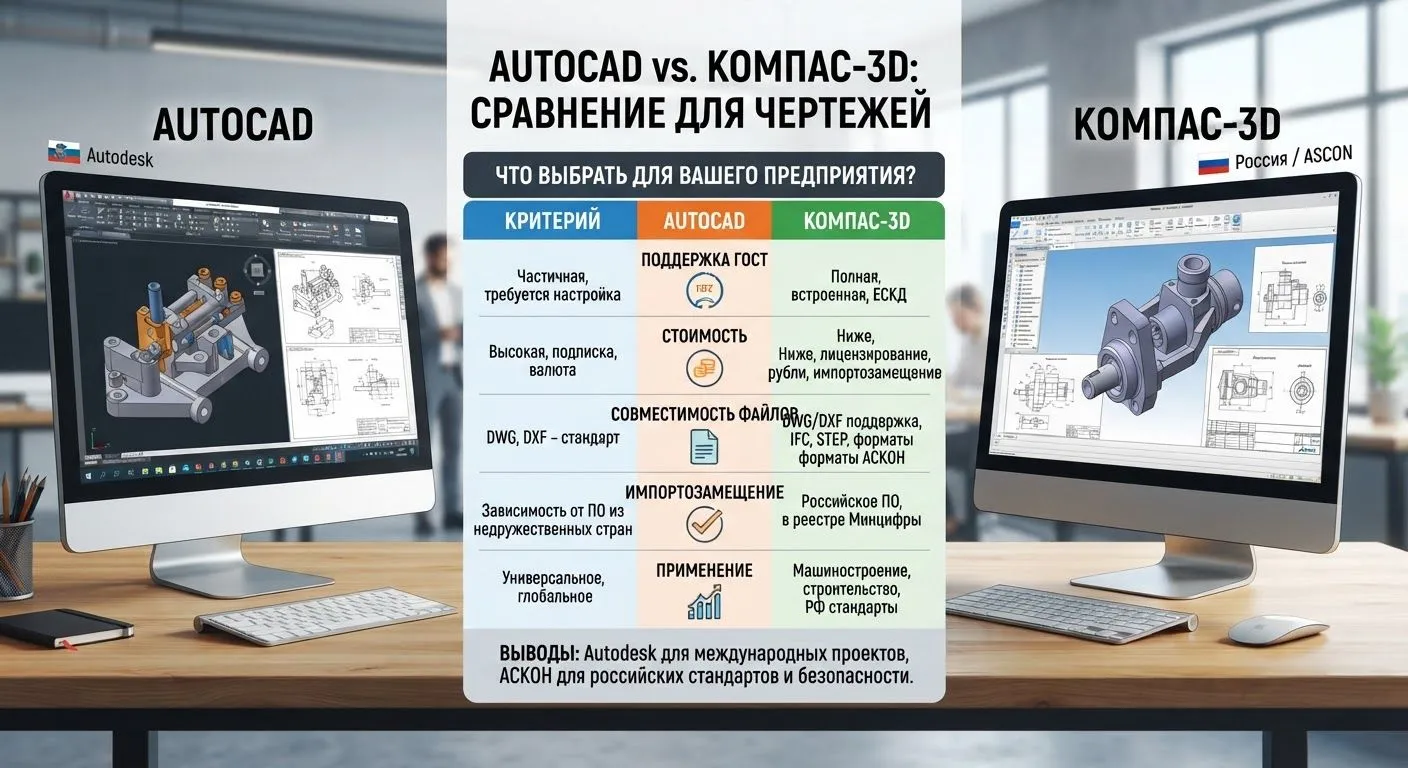
- AutoCAD или КОМПАС-3D: что выбрать для создания чертежей — сравнение популярных CAD-систем;
- Когда достаточно 2D-чертежа, а когда нужна 3D-модель — выбор формата документации под задачу.
Коротко о главном
- Путь от чертежа до готовой детали включает технологическую подготовку, программирование ЧПУ, получение заготовки, изготовление, контроль качества и дополнительную обработку.
- Каждый этап производства опирается на конкретную информацию из чертежа — материал, размеры, допуски, технические требования — и ошибка в любом из этих полей отражается на соответствующем этапе.
- Наиболее остро цена ошибок в чертеже проявляется при подготовке управляющих программ для ЧПУ и на этапе контроля качества готовой детали.
- Контроль качества может быть выборочным, сплошным или сопровождаться формальным протоколом измерений, в зависимости от ответственности детали и требований заказчика.
- Понимание всей производственной цепочки помогает заказчику осознанно относиться к требованиям при разработке технического задания и самого чертежа.
- Хороший чертёж отличается от формально правильного не визуальной проработанностью, а тем, что он проходит весь производственный путь без сбоев и дополнительных уточнений на каждом отдельном этапе.
Нужен чертёж, готовый пройти весь путь до производства без сбоев?
Разработаем чертёж по ТЗ с учётом реальной технологии изготовления вашей детали — от материала и допусков до технических требований, — чтобы каждый этап производства прошёл без лишних уточнений и переделок.
Заказать разработку чертежа →