Чертёж для лазерной резки: требования и особенности
Чертёж для лазерной резки — не обычный чертёж детали в привычном понимании. Станку не нужны допуски, простановленные по всем правилам ГОСТ 2.307, штамп или технические требования — ему нужен корректный векторный контур, который раскройное программное обеспечение сможет однозначно превратить в траекторию движения лазерной головки. При этом именно из-за кажущейся простоты такого файла заказчики чаще всего допускают ошибки, которые оборачиваются браком уже на этапе резки, а не на этапе разработки.
В этой статье разберём, какие требования предъявляются к чертежу для лазерной резки, как правильно подготовить DXF-файл и на что обратить внимание, чтобы избежать переделок при разработке чертежа под эту технологию.
Чем чертёж для лазерной резки отличается от обычного чертежа детали
Классический рабочий чертёж детали — это трёхмерный или двумерный документ с полным набором размеров, допусков, обозначением шероховатости и техническими требованиями, предназначенный для человека, который будет читать документ и принимать инженерные решения по ходу изготовления. Чертёж для лазерной резки, по сути, не читает человек — его читает раскройное программное обеспечение, которое интересует только одно: где именно проходит контур, который нужно вырезать.
Отсюда вытекает ключевое практическое следствие: файл для лазерной резки должен содержать вектор в масштабе 1:1 (в реальных размерах, без масштабирования листа), без лишних элементов — размерных линий, штриховки, текстовых аннотаций — если только они специально не предназначены для гравировки, а не для резки.
Чертёж для лазерной резки и полноценный конструкторский чертёж детали с допусками — это два разных документа, решающих разные задачи. Часто оба нужны одновременно: конструкторский чертёж — как официальный документ с техническими требованиями, а DXF-файл — как рабочий файл непосредственно для станка.
Требования к геометрии контура
Раскройное ПО крайне чувствительно к качеству исходной геометрии, и здесь стоит соблюдать несколько строгих правил:
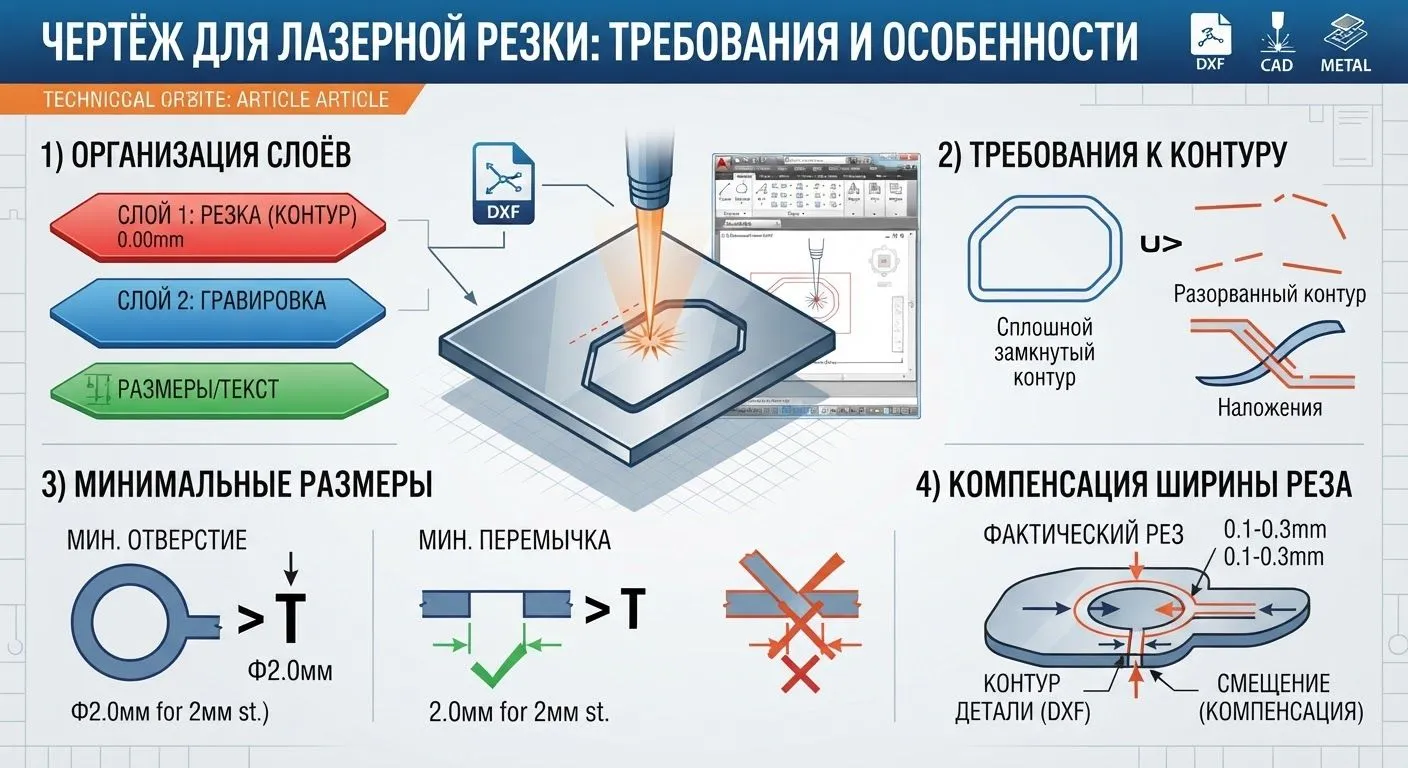
- Контур должен быть замкнутым. Даже микроскопический разрыв в месте стыка двух линий — то, что невозможно заметить визуально при обычном масштабе просмотра, — может привести к тому, что программа не распознает замкнутую область для резки.
- Недопустимы дублирующиеся линии. Если один и тот же отрезок контура случайно продублирован (например, при копировании элементов чертежа), лазер может попытаться пройти по этому участку дважды, что портит кромку реза и увеличивает время обработки.
- Недопустимы самопересекающиеся контуры. Линия контура не должна пересекать сама себя — такая геометрия однозначно не может быть корректно интерпретирована как граница вырезаемой области.
- Все элементы должны быть векторными кривыми, а не растровыми изображениями. Отсканированный рисунок или растровая картинка не содержит информации о точном контуре — их нужно предварительно векторизовать, прежде чем передавать в раскройное ПО.
Минимальные размеры элементов
Технология лазерной резки накладывает физические ограничения на минимальные размеры элементов детали — попытка заложить в чертёж слишком мелкие элементы приведёт либо к невозможности их вырезать, либо к разрушению этих элементов уже в процессе резки из-за теплового воздействия лазера.
- Минимальный диаметр отверстия обычно не должен быть меньше толщины материала, а для более чистого результата рекомендуется делать его не менее полутора-двух толщин — иначе отверстие может получиться конусным или с оплавленными краями.
- Минимальная ширина перемычек и узких выступов также привязана к толщине листа — слишком тонкая перемычка рискует деформироваться или полностью выгореть от теплового воздействия соседних резов.
- Минимальное расстояние между соседними резами должно исключать перегрев материала между двумя близко расположенными линиями реза, что особенно критично для тонколистового металла, склонного к короблению.
| Параметр | Рекомендация |
|---|---|
| Минимальный диаметр отверстия | Не менее толщины материала (лучше 1,5-2 толщины) |
| Минимальная ширина перемычки | Не менее толщины материала |
| Расстояние между соседними резами | Не менее 2-3 толщин материала |
| Отступ от края листа до контура детали | Обычно от 5 до 10 мм в зависимости от станка |
| Точность резки (типовая) | ±0,05-0,2 мм в зависимости от толщины и материала |
Компенсация ширины реза (кerf)
Лазерный луч имеет физическую ширину, и в процессе резки удаляется полоса материала шириной от нескольких десятых до нескольких десятых миллиметра, в зависимости от мощности лазера и толщины материала — это явление называют шириной реза, или kerf. Хорошая новость для заказчика: в подавляющем большинстве случаев компенсацию kerf выполняет само раскройное программное обеспечение автоматически, смещая траекторию реза на половину его ширины наружу или внутрь контура в зависимости от того, вырезается ли деталь или отверстие.
Это означает, что чертёж следует готовить с номинальными (то есть заданными изначально, требуемыми) размерами детали, не пытаясь заранее «на глаз» скорректировать контур на ширину реза — такая самостоятельная компенсация, наложенная поверх автоматической компенсации станка, приведёт к двойной погрешности и итоговому размеру, далёкому от заданного.
Пытаться вручную «подрезать» контур на величину предполагаемой ширины реза перед отправкой чертежа. Современное раскройное ПО и опытный оператор станка сами корректно учитывают kerf — вмешательство заказчика в этот процесс обычно только вредит точности.
Организация слоёв в DXF-файле
Хорошо подготовленный файл для лазерной резки разделяет разные типы линий по отдельным слоям, что позволяет раскройному ПО и оператору станка однозначно интерпретировать назначение каждой линии:
- Слой резки (сквозной контур) — линии, по которым лазер должен полностью прорезать материал;
- Слой гравировки — линии или области поверхностной обработки без прорезания насквозь, например для нанесения маркировки или декоративного рисунка;
- Слой линий гиба — если деталь после резки пойдёт на гибку, отдельным слоем обозначаются линии сгиба, часто выполняемые не сквозным резом, а неглубокой насечкой;
- Служебный слой — вспомогательные построения, размерные линии, текстовые примечания, которые нужны человеку при просмотре файла, но должны быть исключены при выгрузке в раскройную программу.
Многие раскройные программы используют цветовую кодировку слоёв по умолчанию (например, красный цвет линии для реза, синий — для гравировки) — конкретные соглашения различаются от одного производителя оборудования к другому, поэтому перед подготовкой файла стоит уточнить у исполнителя или на самом производстве, какая цветовая и слоевая схема ожидается именно на их станке. Игнорирование этого шага — частая причина того, что технически корректный файл всё равно приходится дорабатывать перед запуском в резку: геометрия в нём правильная, но программа станка неверно интерпретирует, что именно резать насквозь, а что оставить гравировкой, просто потому что цвета и слои не совпали с ожидаемым на конкретном производстве соглашением.
Особенности для разных материалов
Требования к чертежу и достижимая точность заметно зависят от материала и типа лазера, используемого для резки.
- Чёрная и нержавеющая сталь — наиболее распространённый случай, хорошо режется современными волоконными (fiber) лазерами практически в любом диапазоне толщин, доступных на конкретном станке, с относительно чистой кромкой реза.
- Алюминий и цветные сплавы — из-за высокой отражающей способности и теплопроводности требуют более высокой мощности лазера и внимательнее относятся к минимальным размерам элементов — тонкие перемычки в алюминии рискуют деформироваться от нагрева сильнее, чем в стали той же толщины.
- Оргстекло, фанера, дерево — обычно режутся не волоконными, а CO2-лазерами; здесь важно учитывать не только геометрию контура, но и специфику материала — например, склонность оргстекла к оплавлению кромки при слишком медленной скорости резки.
- Многослойные и композитные материалы — требуют отдельного согласования с исполнителем, поскольку поведение таких материалов под лазерным лучом менее предсказуемо, чем у однородного листового металла.
Различие между волоконным (fiber) и газовым (CO2) лазером стоит того, чтобы остановиться на нём отдельно, поскольку оно напрямую влияет на то, какой материал вообще можно резать. Волоконный лазер генерирует излучение, которое хорошо поглощается металлами, и является промышленным стандартом для резки стали, нержавейки и алюминия — но плохо подходит для органических материалов вроде дерева или акрила, которые металл поглощают, а не режут за разумное время. CO2-лазер, напротив, отлично работает с неметаллическими материалами — оргстеклом, фанерой, тканью, бумагой — и умеренно хорошо режет тонкую сталь, но заметно уступает волоконному лазеру в скорости и качестве реза металлов средней и большой толщины. Поэтому при подготовке чертежа полезно заранее знать, каким именно типом лазера располагает исполнитель — это может повлиять на выбор материала детали ещё на этапе проектирования.
Практический пример: подготовка чертежа кронштейна
Рассмотрим, как выглядит правильная подготовка файла на примере простого монтажного кронштейна из стали толщиной 3 мм с четырьмя отверстиями под крепёж и одной надписью с номером партии.
- Инженер строит контур детали в масштабе 1:1 в CAD-системе, следя за тем, чтобы все линии контура были соединены без разрывов, а углы — без случайных самопересечений при сопряжении дуг и прямых участков;
- Отверстия под крепёж диаметром 6 мм закладываются с запасом относительно толщины материала (3 мм) — двукратный запас обеспечивает чистый, не конусный рез;
- Надпись с номером партии размещается на отдельном слое гравировки, а не резки — иначе лазер попытается прорезать буквы насквозь, что не было целью;
- Файл экспортируется в DXF с сохранением разделения по слоям — резка на одном слое, гравировка на другом;
- Перед отправкой на производство файл проверяется на замкнутость контуров специальной функцией CAD-системы или самого раскройного ПО, которая подсвечивает разрывы и самопересечения, если они есть.
Именно такая последовательность действий — а не разовая проверка «на глаз» — минимизирует риск того, что готовый файл окажется непригодным для резки уже на этапе производства, когда переделка стоит дороже, чем внимательная подготовка на старте.
Типичные ошибки в чертежах для лазерной резки
- Экспорт из PDF или растрового изображения без предварительной векторизации. Многие заказчики присылают скан или фотографию нужного контура, ожидая, что это можно сразу отправить на резку, — растровое изображение не содержит точной геометрии и требует отдельного этапа векторизации, прежде чем годится для раскройного ПО.
- Неправильный масштаб при экспорте. Если чертёж экспортирован не в реальном масштабе 1:1, а с каким-либо коэффициентом увеличения или уменьшения, деталь будет вырезана неверного размера — это одна из самых обидных и легко предотвратимых ошибок.
- Смешение резки и гравировки на одном слое. Если контур для сквозной резки и линии декоративной гравировки не разделены по слоям, станок может либо прорезать насквозь то, что должно было остаться гравировкой, либо наоборот.
- Отсутствие учёта конкретного станка исполнителя. Разные модели лазерных станков и разное программное обеспечение могут иметь свои требования к формату файла — уточнение этих деталей до начала подготовки чертежа экономит время на согласование уже готового файла.
Тепловая деформация и её влияние на точность
Лазерная резка — процесс, связанный с локальным нагревом материала, и для тонколистовых деталей сложной формы это может приводить к тепловой деформации (короблению) готовой детали, особенно при плотном расположении резов близко друг к другу. Это стоит учитывать ещё на этапе проектирования детали: если чертёж предполагает множество близко расположенных резов на тонком материале, разумно заранее обсудить с исполнителем порядок и стратегию резки, чтобы минимизировать накопление теплового напряжения в заготовке — например, чередование резки удалённых друг от друга участков вместо последовательного прохода по соседним контурам подряд позволяет заготовке частично остыть между операциями и снижает итоговую деформацию готовой детали.
Расстояние между деталями при групповом раскрое
Если на одном листе одновременно вырезается несколько деталей (что почти всегда так на практике для экономии материала), важно закладывать в компоновку файла разумные технологические отступы между соседними контурами — недостаточное расстояние между деталями повышает риск теплового влияния одной детали на другую и усложняет последующее извлечение готовых деталей из листа без повреждения кромок.
На практике раскладку (её ещё называют нестингом) деталей на листе чаще всего берёт на себя раскройное ПО или оператор станка, а не сам заказчик — программа автоматически подбирает наиболее экономичное расположение деталей с учётом заданных технологических отступов, минимизируя отходы материала. Заказчику при этом важно лишь передать корректную геометрию отдельных деталей и, если это критично, обозначить требуемое количество экземпляров каждой из них — остальное, как правило, оптимизируется автоматически на стороне производства.
Что обязательно указать при заказе, помимо самого DXF-файла
- Материал и его толщину — от этого зависят и минимальные размеры элементов, и достижимая точность, и вообще принципиальная возможность резки на конкретном оборудовании;
- Требуемое количество деталей — влияет на оптимальную раскладку деталей на листе и итоговую стоимость материала;
- Требования к качеству кромки реза, если они выше стандартных — например, для деталей, идущих сразу в сборку без последующей механической обработки кромок;
- Необходимость гравировки или маркировки — какой текст или рисунок нужно нанести и на каком слое он должен находиться в файле;
- Наличие последующих операций — гибки, сварки, механической обработки отверстий — это может повлиять на технологические допуски, закладываемые в исходный чертёж.
Коротко о главном
- Чертёж для лазерной резки — это, по сути, DXF-файл с точным векторным контуром в масштабе 1:1, а не полноценный конструкторский чертёж с допусками.
- Контур должен быть замкнутым, без дублирующихся линий и самопересечений — даже минимальный разрыв мешает раскройному ПО корректно распознать геометрию.
- Минимальные размеры отверстий и перемычек привязаны к толщине материала — слишком мелкие элементы либо не вырежутся, либо деформируются от теплового воздействия.
- Компенсацию ширины реза (kerf) выполняет раскройное ПО автоматически — чертёж готовится с номинальными размерами детали.
- Материал и тип лазера (волоконный или CO2) существенно влияют на достижимую точность и допустимые минимальные размеры элементов.
Нужен чертёж, готовый к лазерной резке?
Подготовим DXF-файл с корректной геометрией контура, правильной организацией слоёв и учётом особенностей вашего материала — готовый к передаче на раскройное оборудование без доработок.
Заказать чертёж для резки →