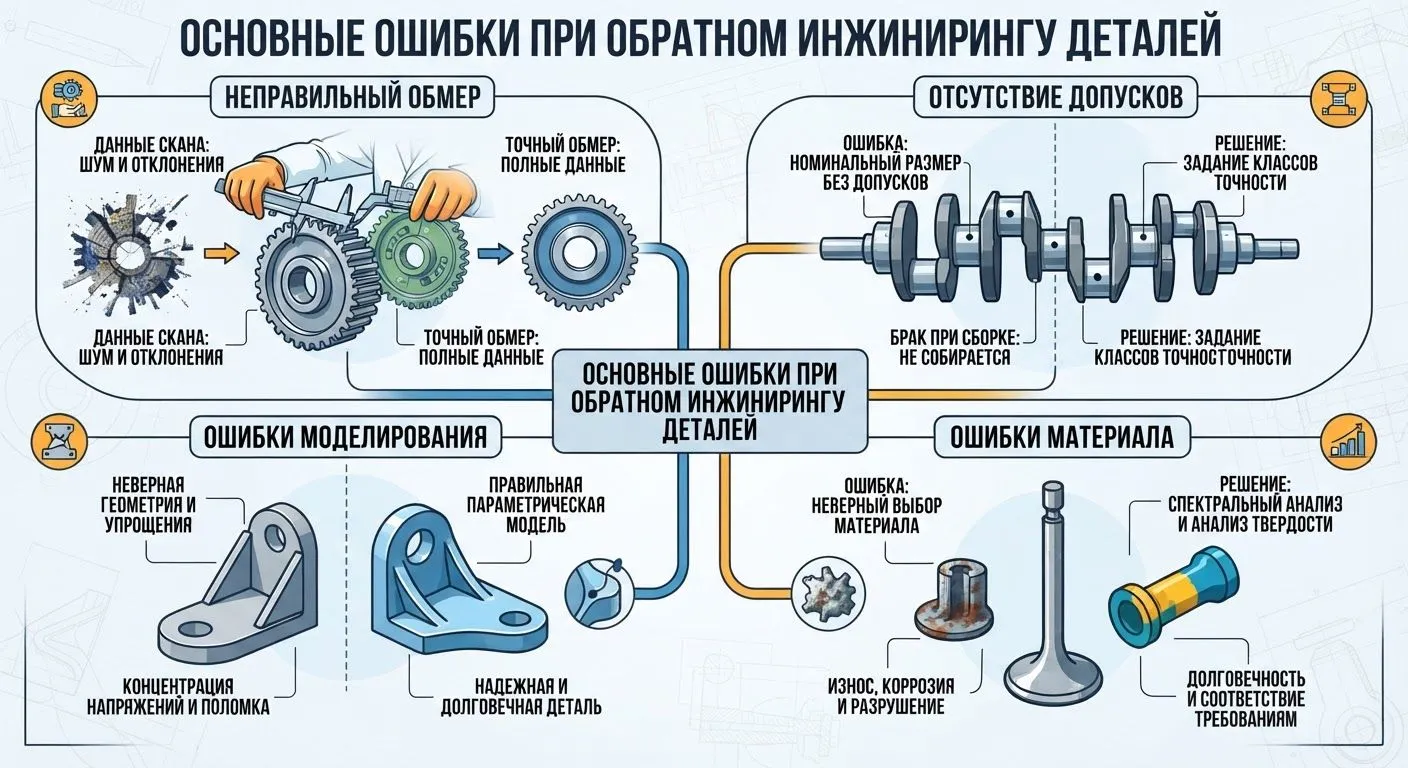
Основные ошибки при обратном инжиниринге деталей
Со стороны метод обратного инжиниринга выглядит линейным и почти беспроигрышным: взял деталь, измерил, построил модель, начертил. На практике каждый из этих шагов — источник потенциальной ошибки, а последствия ошибки редко ограничиваются испорченным чертежом. Обычно это выявляется уже на производстве: деталь не встаёт на место, узел люфтит или заклинивает, а изготовленная партия отправляется в брак.
В этой статье собрали самые частые ошибки реверсивной инженерии, сгруппированные по этапам работы — от измерения до оформления документации, — с описанием реальных последствий каждой и практическими способами их избежать. Мы уже касались отдельных ошибок в статьях о самой сути обратного инжиниринга, об этапах проекта и о подготовке исходных данных — здесь же собрали максимально полную картину именно по типичным просчётам метода обратного инжиниринга.
Ошибки при обмере и оцифровке геометрии
Обмер изношенного образца без поправки на состояние
Самая распространённая и самая дорогая по последствиям ошибка: инженер снимает размеры с физического образца буквально, не задумываясь, что перед ним не эталон, а деталь, отработавшая годы в реальных условиях. Посадочная поверхность подшипника, изношенная на десятые доли миллиметра, попадает в чертёж как номинальный размер — и вся последующая партия деталей наследует чужой износ вместо правильной геометрии.
Последствие: новая деталь, изготовленная строго по такому чертежу, повторяет проблему изношенного оригинала — например, тот же люфт в подшипниковом узле, который и стал причиной обращения за реверс-инжинирингом. В худшем случае заказчик тратит деньги и время на изготовление партии деталей, которые нужно будет заменить повторно уже в ближайшем будущем — просто потому, что чертёж честно скопировал проблему, а не устранил её.
Как избежать: анализировать не только размеры, но и вероятную историю образца — искать симметричные, неповреждённые участки детали, по которым можно восстановить исходную форму, и там, где возможно, сверяться с ближайшими стандартными рядами размеров и посадок.
Пропущенные зоны при сканировании
При 3D-сканировании сложной геометрии легко оставить необработанными «слепые зоны» — внутренние углы, поднутрения, участки под нависающими элементами, недоступные лучу сканера с использованных ракурсов съёмки. В облаке точек на этих местах образуются дыры, которые программа при построении сетки может закрыть произвольной, не соответствующей реальности поверхностью.
Последствие: в готовой модели появляется искажённый или вымышленный участок геометрии, который не был измерен, а был «домыслен» алгоритмом интерполяции.
Как избежать: снимать деталь с достаточного количества ракурсов, чтобы исключить недоступные зоны, а после построения сетки визуально проверять модель на предмет подозрительно гладких или геометрически нелогичных участков — вероятных следов автоматической достройки поверхности. Для по-настоящему сложной геометрии с глубокими внутренними полостями иногда разумнее заранее заложить в проект компьютерную томографию, чем пытаться закрыть слепые зоны дополнительными ракурсами оптического сканирования, которые физически не могут «заглянуть» за препятствие.
Однократное измерение критичных размеров
Как мы уже отмечали в статье об этапах обратного инжиниринга, измерение — не застрахованный от случайной ошибки процесс: сбой в работе прибора, случайное смещение детали при съёмке, банальная опечатка при переносе значения — всё это встречается на практике чаще, чем принято считать, особенно при высокой загрузке исполнителя.
Последствие: единичная ошибка измерения ответственного посадочного размера приводит к тому, что вся последующая партия деталей либо не встаёт на место, либо встаёт с недопустимым натягом или зазором.
Как избежать: перепроверять критичные размеры минимум дважды, желательно разными методами измерения — например, сканером и контрольным микрометром.
Работа с неоткалиброванным измерительным оборудованием
Любой измерительный прибор — от штангенциркуля до координатно-измерительной машины — со временем накапливает систематическую погрешность и нуждается в периодической поверке по эталонам. Использование давно не калиброванного оборудования незаметно смещает все результаты измерения в одну сторону.
Последствие: деталь, изготовленная по такому чертежу, стабильно не соответствует требуемым размерам — причём ошибка не случайна и не выявляется однократной перепроверкой тем же самым прибором.
Как избежать: уточнять у исполнителя дату последней поверки измерительного оборудования и наличие действующего свидетельства о калибровке, особенно для ответственных, высокоточных деталей.
Ошибки при выборе метода измерения
Использование неподходящего метода из соображений привычки
Исполнитель, привыкший работать преимущественно ручным инструментом или, наоборот, всегда предпочитающий сканирование, иногда применяет знакомый метод не потому, что он лучше всего подходит именно этой детали, а потому, что «так проще» лично для него. Ручной обмер сложной органической поверхности растягивается на часы там, где сканирование заняло бы минуты, а сканирование простого вала с парой точных посадочных диаметров может дать менее надёжный результат, чем обычный микрометр.
Последствие: либо неоправданно долгий и дорогой процесс измерения, либо недостаточная точность там, где она действительно нужна.
Как избежать: выбор метода должен определяться геометрией и требованиями к точности конкретной детали, а не личными предпочтениями или доступным на сегодня оборудованием исполнителя.
Отказ от компьютерной томографии там, где она действительно нужна
Если у детали есть скрытая внутренняя геометрия — литейные каналы, внутренние полости, — а исполнитель ограничивается только внешним сканированием, ссылаясь на дороговизну томографии, итоговая модель будет содержать только внешнюю оболочку детали без критичных внутренних элементов.
Последствие: в моделях литых корпусов или деталей с внутренними каналами такая экономия оборачивается неполной документацией, непригодной для полноценного повторения детали, — изготовленная по такому чертежу деталь может оказаться, например, без критичного для охлаждения внутреннего канала, которого просто не было в исходных данных для моделирования.
Как избежать: заранее обсуждать с исполнителем, есть ли у детали скрытая внутренняя геометрия, важная для её функции, и закладывать в проект соответствующий метод измерения, даже если он дороже базового сканирования.
Ошибки при построении 3D-модели
«Обвод по скану» без инженерной корректировки
Облако точек можно быстро обвести сплайнами и получить внешне похожую 3D-модель — но это не то же самое, что реверс-инжиниринг. Такая модель буквально повторяет каждую случайную неровность отсканированной поверхности, включая огрехи самого измерения.
Последствие: модель геометрически «шумная», без стандартных радиусов скруглений и фасок, что делает её неудобной и дорогой для реального производства, а иногда и вовсе непригодной для обработки на конкретном станке.
Как избежать: обязательно проводить этап инженерного анализа — округление размеров до стандартного ряда, назначение типовых радиусов и фасок, — прежде чем передавать модель на оформление чертежа.
Ошибки автоматического распознавания элементов
Программное обеспечение для реверс-инжиниринга умеет автоматически находить на модели цилиндрические, плоские и другие типовые поверхности. Но алгоритм не отличает конструктивный элемент от дефекта: вмятина, скол или локальная деформация образца может быть машинально распознана как самостоятельная конструктивная особенность.
Последствие: случайное повреждение образца превращается в чертеже в «официальный» элемент конструкции — например, в скруглении появляется несуществующий уступ, которого не было в исходной, неповреждённой детали.
Как избежать: результат автоматического распознавания элементов всегда должен проверяться инженером вручную, с сопоставлением каждого найденного элемента с фотографиями и визуальным осмотром физического образца.
Несогласованные допуски между сопрягаемыми поверхностями
Если разные элементы модели, влияющие на одно и то же сопряжение, обрабатываются изолированно друг от друга, легко получить противоречивую комбинацию допусков: например, вал и отверстие под подшипник, рассчитанные разными людьми или в разное время без сверки друг с другом.
Последствие: при сборке деталь либо не входит в сопрягаемую часть, либо садится с недопустимым люфтом, хотя каждая деталь по отдельности формально соответствует своему чертежу.
Как избежать: рассматривать сопрягаемые размеры как единую систему уже на этапе простановки допусков, а не проверять совместимость постфактум, после выпуска обоих чертежей. Особенно это важно, когда над разными деталями одного узла работают разные инженеры или сопряжение восстанавливается по частям с разрывом во времени.
Ошибки в допусках, посадках и системе размеров
- Отсутствие допусков вообще. Чертёж с одними номинальными размерами без полей допуска технически неполон: он не определяет, в каких границах отклонение размера ещё допустимо, а в каких деталь считается браком. На производстве это неизбежно приводит к тому, что рабочий или технолог сам, на своё усмотрение, решает, какое отклонение считать приемлемым — а это уже не инженерное решение, а лотерея.
- Избыточно жёсткие допуски «на всякий случай». Стремление подстраховаться и назначить более высокий квалитет точности, чем реально нужно детали, ощутимо удорожает и замедляет изготовление без функциональной необходимости — более точный допуск требует более медленной обработки, более частого контроля и нередко более дорогого оборудования, хотя реальная функция детали в этом не нуждается.
- Слишком свободные допуски там, где нужна точная посадка. Обратная ошибка: заниженные требования к точности приводят к люфту, вибрации или преждевременному износу узла в реальной эксплуатации — деталь пройдёт входной контроль по чертежу, но не будет нормально работать в сборе с сопрягаемыми частями.
- Смешение системы отверстия и системы вала без необходимости. В ЕСКД принято проектировать сопряжения по единой системе допусков — либо от отверстия, либо от вала, — а хаотичное смешение обеих систем в одном узле без веской причины усложняет производство и повышает вероятность несовместимости деталей от разных партий.
- Игнорирование накопленной погрешности в цепи размеров. Если деталь состоит из нескольких последовательно связанных размеров, отдельно допустимое отклонение каждого из них может суммарно выйти за пределы допустимого для узла в целом — это нужно проверять расчётом размерной цепи, а не оценивать каждый размер изолированно.
Ошибки, связанные с материалом
- Определение материала «на глаз» для ответственной детали. Визуальная оценка и магнитный тест дают лишь приблизительное представление о материале — этого достаточно для некритичных деталей, но недостаточно для нагруженных узлов, где ошибка в выборе марки стали или сплава напрямую сказывается на прочности и ресурсе.
- Игнорирование термообработки. Одна и та же марка стали в разном состоянии термообработки может иметь принципиально разную твёрдость и износостойкость — чертёж без указания термообработки оставляет производству простор для нежелательной самодеятельности, а деталь на выходе может оказаться заметно мягче или твёрже, чем задумывалось.
- Механическая замена импортного материала первым попавшимся отечественным аналогом. При импортозамещении важно не просто найти материал с похожим названием, а сопоставить реальные механические характеристики — предел прочности, твёрдость, коррозионную стойкость, — а не полагаться на приблизительное соответствие по справочной таблице.
- Неучёт условий эксплуатации при выборе материала. Материал, прекрасно подходящий для комнатной температуры и сухой среды, может оказаться неудачным выбором для детали, работающей при высокой температуре, во влажной или химически агрессивной среде — это тоже часть функционального анализа, а не только вопрос механической прочности.
Ошибки в оформлении документации
- Неполные технические требования. Чертёж без указания шероховатости поверхностей, требований к покрытию или термообработке оставляет производству слишком много решений на усмотрение — а значит, и слишком много точек, где готовая деталь может разойтись с ожиданиями заказчика.
- Отступление от норм оформления ГОСТ и ЕСКД. Чертёж, оформленный «на глаз», без стандартной основной надписи и принятых условных обозначений, может быть трудночитаем для технолога на конкретном производстве или потребовать переоформления перед запуском в работу.
- Отсутствие версионирования документации. Если в ходе согласования в чертёж вносились правки, а прежние версии не архивировались с пометкой об изменениях, на производстве легко случайно взять в работу устаревший, неактуальный вариант документа.
- Несоответствие чертежа и переданной 3D-модели. Если в чертёж на финальном этапе вносились правки, а 3D-модель не обновлялась синхронно с ним (или наоборот), заказчик получает два формально связанных, но фактически расходящихся документа — и не всегда сразу это замечает.
- Отсутствие пояснений к нестандартным решениям. Если инженер скорректировал какой-то размер относительно того, что было на физическом образце, но не оставил пояснения почему, — заказчику остаётся либо слепо доверять результату, либо тратить время на уточняющие вопросы уже после сдачи проекта.
Организационные ошибки
Едва ли не самая частая первопричина всех перечисленных выше ошибок — это экономия времени на этапе инженерного анализа ради более быстрой и дешёвой сдачи проекта. Пропуск проверки карты отклонений, отказ от повторного измерения критичных размеров, поверхностная простановка допусков «для скорости» — всё это снижает видимую стоимость и срок реверс-инжиниринга здесь и сейчас, но перекладывает реальную цену ошибки на этап производства, где она обходится значительно дороже.
- Нечёткое техническое задание. Если заказчик и исполнитель заранее не согласовали, что именно является результатом работы — только чертёж, 3D-модель или полный комплект документации, — предмет спора об «объёме выполненных работ» может возникнуть уже после сдачи проекта.
- Отсутствие промежуточного согласования. Когда черновой вариант чертежа не показывается заказчику до финальной сдачи, ошибки в понимании назначения детали или условий эксплуатации обнаруживаются слишком поздно — уже после того, как проделана вся работа.
- Неполные исходные данные без последующего уточнения. Исполнитель, который молча домысливает недостающую информацию вместо того, чтобы задать уточняющий вопрос заказчику, рискует построить формально аккуратный, но не соответствующий реальной задаче документ.
- Нереалистичные сроки, согласованные без учёта сложности детали. Если исполнитель соглашается на сжатые сроки, не оценив заранее объём работы, риск того, что для соблюдения дедлайна будут пропущены отдельные проверочные шаги, заметно растёт — а страдает от этого в итоге заказчик, получающий менее надёжный результат.
Сводная таблица: ошибка, последствие, способ избежать
| Ошибка | Последствие | Как избежать |
|---|---|---|
| Обмер изношенного образца без поправки | Новая деталь наследует дефект оригинала | Анализ неповреждённых участков, сверка со стандартными рядами размеров |
| Пропущенные зоны при сканировании | Искажённая геометрия на месте «слепых зон» | Съёмка с достаточного числа ракурсов, визуальная проверка модели |
| «Обвод по скану» без анализа | Нетехнологичная, дорогая в производстве геометрия | Обязательный этап инженерной корректировки перед чертежом |
| Отсутствие допусков | Непонятны границы годности детали | Простановка полей допуска по функциональному назначению |
| Материал «на глаз» для ответственной детали | Риск преждевременного разрушения узла | Лабораторный анализ для нагруженных деталей |
| Экономия на инженерном анализе ради скорости | Перенос стоимости ошибки на этап производства | Закладывать полноценный анализ в план проекта заранее |
Даже не будучи инженером, вы можете снизить риск большинства перечисленных ошибок: попросите исполнителя показать промежуточный вариант чертежа перед финальной сдачей, уточните, перепроверялись ли критичные размеры повторно, и не соглашайтесь на предложение «сделать побыстрее», минуя этап инженерного анализа — экономия на этом шаге почти всегда обходится дороже на этапе производства.
Коротко о главном
- Большинство ошибок обратного инжиниринга возникает не из-за нехватки оборудования, а из-за пропущенных или упрощённых инженерных шагов — недостаточной перепроверки измерений, отсутствия коррекции дефектов, поверхностной простановки допусков.
- Ошибки на этапе измерения — обмер изношенного образца, пропущенные зоны сканирования, работа с неоткалиброванным оборудованием — переносятся дальше по всей цепочке и их сложнее всего исправить постфактум, поэтому именно этому этапу стоит уделять максимум внимания.
- Выбор метода измерения должен определяться геометрией детали и требуемой точностью, а не привычками исполнителя или желанием сэкономить на дорогом оборудовании там, где оно действительно необходимо.
- Автоматизация построения модели ускоряет работу, но не заменяет инженерную проверку — алгоритм не отличает конструктивный элемент от случайного дефекта образца.
- Ошибки в допусках и посадках одинаково вредны в обе стороны: и избыточная жёсткость требований, и излишняя свобода дорого обходятся — либо на этапе изготовления, либо на этапе эксплуатации.
- Ошибки в документации и организации проекта — размытое техническое задание, отсутствие промежуточного согласования, неактуальные версии файлов — не менее реальны, чем чисто инженерные просчёты, и так же способны привести к переделке готовой работы.
- Экономия на инженерном анализе ради ускорения проекта — самая частая первопричина остальных ошибок в этом списке, а не самостоятельная отдельная проблема.
Хотите избежать этих ошибок в своём проекте?
Проверяем каждый этап — от повторного измерения критичных размеров до карты отклонений модели — прежде чем передать чертёж в работу, и не экономим на инженерном анализе ради формальной экономии времени. Подробнее об услуге — на странице «Обратный инжиниринг».