Какие измерительные инструменты используют при создании чертежей
Точность готового чертежа определяется не только квалификацией инженера, но и тем, каким инструментом были сняты размеры с детали. Разница между штангенциркулем и координатно-измерительной машиной — это не просто разница в цене оборудования, а разница на порядки в достижимой точности измерения. Ошибка, допущенная на этапе обмера, никуда не исчезает при дальнейшем оформлении документа — она просто переносится в номинальные размеры чертежа и остаётся невидимой до тех пор, пока изготовленная по нему деталь не откажется вставать на своё место при сборке. В этой статье разберём, какие инструменты применяются при изготовлении чертежей по образцу, какую точность каждый из них обеспечивает и как инженер выбирает подходящий инструмент под конкретную задачу.
Базовые ручные инструменты
Это основа любого измерительного процесса — инструменты, с которых начинается обмер практически любой детали, независимо от того, потребуется ли впоследствии более точное оборудование.
Штангенциркуль
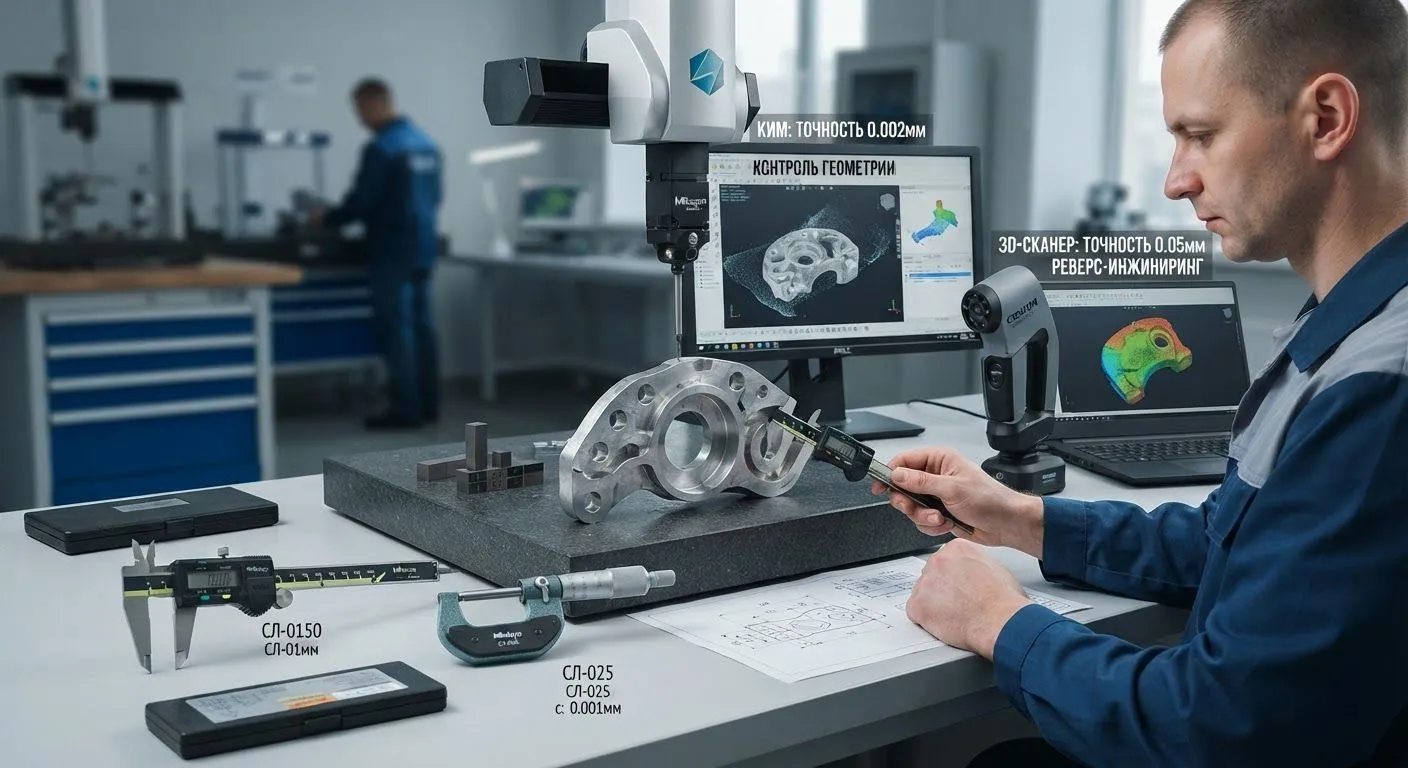
Самый универсальный измерительный инструмент в мастерской и конструкторском бюро. Позволяет измерять наружные и внутренние размеры, глубину отверстий и пазов. Типовая точность механического штангенциркуля (ШЦ-I) — 0,1 мм, более точных моделей (ШЦ-II) — 0,05 мм, а цифровые электронные штангенциркули (ШЦЦ) обеспечивают точность до 0,01-0,02 мм и удобны тем, что сразу выводят результат на дисплей без необходимости считывать нониус.
Микрометр
Применяется там, где нужна более высокая точность, чем даёт штангенциркуль, — как правило, для ответственных посадочных диаметров. Гладкий микрометр измеряет с точностью до 0,001-0,01 мм. Существуют также специализированные разновидности: микрометры для внутренних измерений, резьбовые микрометры со сменными вставками под профиль резьбы, микрометрические глубиномеры.
Штангенглубиномер и штангенрейсмас
Штангенглубиномер измеряет глубину отверстий, пазов и уступов с точностью, сравнимой со штангенциркулем. Штангенрейсмас применяется для разметки и измерения высотных размеров относительно базовой плоскости — например, при определении высоты ступеней на сложной корпусной детали.
Индикаторы часового типа
Используются для измерения отклонений формы — биения вала, отклонения от плоскостности, соосности отверстий. Индикатор не измеряет абсолютный размер, но фиксирует относительное отклонение с точностью до 0,01 мм и точнее, что критично при простановке допусков формы и расположения поверхностей.
Радиусные шаблоны и резьбовые калибры
Радиусные шаблоны (наборы пластин с известными радиусами кромки) быстро позволяют определить радиус скругления на детали без сложных вычислений. Резьбовые калибры-шаблоны (гребёнки) применяются для определения шага и профиля резьбы — приложив шаблон к резьбе детали, можно точно определить её тип: метрическая, дюймовая, трубная.
Угломеры
Механические и цифровые угломеры используются для измерения углов наклонных поверхностей, конусов, фасок — там, где важно не просто зафиксировать линейный размер, а корректно определить угловую величину для нанесения на чертёж.
Для большинства простых деталей — втулок, фланцев, кронштейнов без жёстких допусков — комбинации штангенциркуля, микрометра и индикатора часового типа вполне достаточно для получения полноценного рабочего чертежа.
Координатно-измерительные машины (КИМ)
Когда деталь имеет сложную геометрию, множество взаимосвязанных размеров или требует подтверждения точных допусков формы и расположения, ручных инструментов уже недостаточно. В таких случаях применяется координатно-измерительная машина.
КИМ определяет положение точек на поверхности детали в трёхмерной системе координат и на основе множества измеренных точек вычисляет реальные размеры, отклонения формы, взаимное расположение поверхностей. Различают несколько типов КИМ:
- Контактные КИМ с механическим щупом — классическая и самая точная разновидность, погрешность измерения может составлять единицы микрон. Щуп физически касается поверхности детали в заданных точках.
- Контактные КИМ со сканирующей головкой — щуп непрерывно скользит по поверхности, снимая плотный массив точек, что удобно для сложных криволинейных поверхностей.
- Оптические (бесконтактные) КИМ — используют лазер или структурированный свет вместо механического щупа, что ускоряет процесс измерения и подходит для мягких или хрупких материалов, которые нельзя измерять контактным способом.
- Портативные измерительные руки (measuring arms) — механические манипуляторы с щупом на конце, которые можно поднести непосредственно к крупногабаритной или закреплённой на месте детали, если её невозможно поместить на стационарную КИМ.
КИМ незаменима при работе с деталями, где требуется подтверждить точные допуски посадочных поверхностей, проверить взаимное расположение нескольких отверстий или поверхностей сложной формы, а также при необходимости оформить протокол измерений — формальный документ, подтверждающий соответствие детали заданным параметрам.
Ещё одно важное преимущество КИМ — возможность прямого сопоставления реальной детали с уже существующей 3D-моделью или чертежом. Специализированное ПО строит цветовую карту отклонений, где зелёным цветом отмечены зоны, укладывающиеся в допуск, а оттенками красного и синего — участки с положительным или отрицательным отклонением от номинала. Это особенно полезно, когда чертёж по образцу нужен не только для восстановления утраченной документации, но и для контроля соответствия партии деталей уже существующему эталону.
3D-сканеры
Отдельный класс измерительного оборудования — 3D-сканеры, которые не измеряют отдельные точки по запросу оператора, а сразу строят плотное облако точек по всей видимой поверхности детали. Среди распространённых технологий:
- Сканеры на основе структурированного света — проецируют на деталь световой узор и по его искажению вычисляют геометрию поверхности. Обеспечивают точность от нескольких микрон до нескольких десятков микрон в зависимости от модели, хорошо подходят для деталей среднего размера со сложной формой.
- Лазерные триангуляционные сканеры — используют лазерную линию или точку и камеру, определяя расстояние до поверхности по принципу триангуляции. Часто применяются в составе измерительных рук для сканирования крупных деталей.
- Ручные 3D-сканеры — компактные устройства, которыми оператор обводит деталь вручную. Удобны для обмера в полевых условиях, на месте эксплуатации оборудования, хотя обычно уступают стационарным системам в точности.
3D-сканирование особенно ценно там, где деталь имеет сложные криволинейные, органические или скульптурные поверхности, которые крайне трудно и долго измерять точечно вручную — например, лопатки турбин, элементы литых корпусов сложной формы, детали с плавными переходами. Результатом сканирования обычно становится облако точек или полигональная сетка, которую затем преобразуют в параметрическую 3D-модель, пригодную для дальнейшего редактирования, либо напрямую используют для изготовления на станке с ЧПУ. Подробнее о том, когда стоит выбрать сканирование, а когда — классический обмер, мы разбираем в отдельной статье о сравнении чертежа по образцу и 3D-сканирования.
Концевые меры длины и калибры-пробки
Ещё одна группа инструментов, которая реже упоминается на слуху, но регулярно используется при точном обмере, — это концевые меры длины (плитки Иогансона) и предельные калибры.
- Концевые меры длины — набор прецизионных стальных или керамических плиток строго определённого размера, которые применяются как для калибровки других измерительных инструментов, так и напрямую для точной настройки, например, при проверке показаний микрометра или для точного отмера базового размера методом притирки нескольких плиток в блок нужной длины.
- Предельные калибры-пробки и калибры-скобы — инструменты, которые не показывают точное значение размера, а лишь подтверждают, укладывается ли отверстие или вал в заданное поле допуска («проходит — не проходит»). Это быстрый и надёжный способ контроля годности детали при серийном производстве, хотя для восстановления самого чертежа калибры применяются реже — обычно уже на этапе проверки готовых деталей, изготовленных по восстановленному чертежу.
Твердомеры и определение свойств материала
Хотя твердомер не измеряет геометрию, он часто входит в комплект инструментов, которыми пользуется инженер при подготовке технических требований к чертежу. Твёрдость материала (по Роквеллу, Бринеллю или Виккерсу — в зависимости от типа детали и требуемой шкалы) косвенно указывает на марку стали или режим термообработки, что важно указать в технических требованиях чертежа, особенно если деталь работает в условиях трения или ударных нагрузок. Портативные твердомеры позволяют выполнить это измерение прямо на детали без разрушающего вмешательства, что особенно ценно, если деталь нельзя повредить или она единственная в своём роде.
Метрологическая поверка инструментов
Отдельный, но принципиально важный вопрос — насколько можно доверять показаниям измерительного инструмента. Любой прибор со временем теряет точность из-за износа, ударов, температурных деформаций, и без регулярной поверки цифры на дисплее цифрового штангенциркуля или показания индикатора могут незаметно отклоняться от реальных значений.
В профессиональной практике измерительный инструмент проходит периодическую поверку в соответствии с требованиями метрологии (в России — в рамках системы, регулируемой ГОСТ 8.002 и смежными нормативными документами), а координатно-измерительные машины и 3D-сканеры дополнительно калибруются по эталонным образцам с известными аттестованными размерами. Именно поэтому при заказе чертежа по образцу для ответственных деталей имеет смысл уточнить у исполнителя, использует ли он поверенный инструмент — это напрямую влияет на то, можно ли доверять итоговым размерам на чертеже.
Непроверенный инструмент может годами показывать стабильно смещённые значения — например, штангенциркуль с изношенными губками способен занижать реальный размер на несколько соток миллиметра. Для несерийных деталей это часто остаётся незамеченным, но при заказе партии по такому чертежу ошибка проявится на этапе сборки.
Пример из практики: обмер ступенчатого вала
Чтобы показать, как инструменты комбинируются на практике, рассмотрим типичный случай — обмер ступенчатого вала редуктора с несколькими посадочными диаметрами под подшипники и шпоночным пазом.
- Штангенциркулем снимаются общая длина вала и предварительные диаметры всех ступеней — это даёт общее представление о геометрии и позволяет быстро набросать эскиз для дальнейшей работы.
- Микрометром уточняются посадочные диаметры под подшипники — именно здесь требуется точность до тысячных долей миллиметра, поскольку от этого зависит характер посадки (с натягом, переходная, скользящая).
- Индикатором часового типа, установленным в призмах или на центрах, проверяется биение вала по каждой ступени — это критично, если вал вращается на высоких оборотах.
- Резьбовым калибром, если на валу есть резьбовой участок под гайку крепления, определяется точный профиль и шаг резьбы.
- Ширина и глубина шпоночного паза измеряются штангенциркулем или специальным шаблоном, а его точное положение относительно других элементов — при необходимости подтверждается на координатно-измерительной машине.
Такой пошаговый обмер, где каждый инструмент решает свою конкретную задачу, и позволяет получить чертёж, по которому деталь можно уверенно запустить в производство без риска несовпадения посадок при сборке.
Профилометры и измерение шероховатости
Шероховатость поверхности (параметр Ra и другие) — обязательный элемент технических требований на чертеже, влияющий на качество сопряжения деталей, износостойкость и герметичность соединений. Для её определения используются:
- Контактные профилометры — игла инструмента проходит по поверхности и фиксирует микронеровности, прибор выдаёт числовое значение шероховатости;
- Образцы шероховатости для сравнения — набор эталонных пластин с известными значениями Ra, с которыми поверхность детали сравнивается визуально и на ощупь — более простой, но менее точный способ, применимый там, где не требуется высокая достоверность.
Значение шероховатости указывается на чертеже отдельным условным обозначением рядом с соответствующей поверхностью и напрямую влияет на выбор технологии последующей обработки — например, посадочная поверхность под подшипник обычно требует значительно более низкого значения Ra, чем свободная нерабочая поверхность детали.
| Инструмент | Типовая точность | Когда применяется |
|---|---|---|
| Штангенциркуль | 0,02-0,1 мм | Базовые линейные размеры, наружные и внутренние диаметры |
| Микрометр | 0,001-0,01 мм | Ответственные посадочные диаметры, точные размеры |
| Индикатор часового типа | 0,001-0,01 мм | Биение, соосность, отклонения формы |
| Резьбовые и радиусные калибры | По номинальному ряду | Определение профиля резьбы и радиусов скругления |
| Контактная КИМ | 1-5 мкм | Сложная геометрия, точные допуски, протоколы измерений |
| Оптическая КИМ / 3D-сканер | 5-50 мкм | Сложные криволинейные и органические поверхности |
| Профилометр | По параметру Ra | Определение шероховатости поверхности |
Цифровые и аналоговые инструменты: что предпочесть
Ещё пару десятилетий назад стандартом были механические штангенциркули с нониусом и стрелочные микрометры, требующие определённого навыка считывания шкалы. Сегодня в большинстве конструкторских бюро и измерительных лабораторий преобладают цифровые версии тех же инструментов — с электронным дисплеем, выводом результата в память или напрямую на компьютер.
У цифровых инструментов есть очевидные преимущества: результат считывается однозначно, без риска ошибки оператора при чтении нониуса, а многие модели умеют передавать данные напрямую в таблицу или CAD-систему, ускоряя оформление чертежа. При этом хороший механический инструмент не теряет актуальности — он менее чувствителен к разрядке батареи, перепадам температуры и электромагнитным помехам, поэтому в полевых условиях или на складе запчастей его по-прежнему нередко предпочитают цифровому аналогу. На итоговую точность чертежа тип индикации (механический или цифровой) не влияет — при условии, что оба инструмента исправны и своевременно поверены, — а выбор между ними чаще определяется удобством работы и условиями, в которых выполняется обмер.
Как выбирают инструмент под конкретную деталь
Выбор измерительного оборудования — это всегда компромисс между требуемой точностью, сложностью геометрии, доступным временем и стоимостью работ. Инженер обычно рассуждает по следующей логике:
- Оценка сложности геометрии. Простая деталь с плоскими и цилиндрическими поверхностями измеряется ручным инструментом достаточно быстро. Сложная форма со свободными криволинейными поверхностями, наоборот, потребует сканирования или КИМ — вручную такую геометрию либо не измерить в принципе, либо это займёт неоправданно много времени.
- Оценка требований к точности. Если деталь несёт значительную нагрузку или имеет ответственную посадку — например, посадочное место подшипника или направляющую втулку — точности ручного инструмента может быть недостаточно, и предпочтение отдаётся микрометру или контактной КИМ, которая исключает погрешность, вносимую человеком при снятии показаний.
- Оценка необходимости протокола измерений. Если результат должен быть формально подтверждён документом для заказчика, партнёра по производству или сертифицирующего органа, используется КИМ, поскольку она формирует объективный, воспроизводимый и при необходимости архивируемый протокол измерений с указанием отклонений от номинала.
- Оценка материала и состояния поверхности. Мягкие, тонкостенные или легко деформируемые детали — например, тонкостенные полимерные корпуса или детали из мягких цветных сплавов — предпочтительно измерять бесконтактным способом: оптической КИМ или сканером, чтобы усилие щупа не исказило реальную геометрию в момент измерения.
- Оценка доступного бюджета и сроков. Аренда времени на координатно-измерительной машине или 3D-сканере стоит дороже часа работы с ручным инструментом, поэтому для некритичных деталей, где допустима точность в десятые доли миллиметра, экономически оправданно ограничиться штангенциркулем и микрометром, оставив сложное оборудование для действительно требовательных задач.
Требовать точность на уровне сотых долей миллиметра для некритичной детали «на всякий случай». Такой подход неоправданно увеличивает стоимость и сроки работы — простановка завышенных допусков там, где функционально это не требуется, усложняет и последующее изготовление детали.
Почему для сложных деталей одного инструмента часто недостаточно
На практике для одной детали редко применяется только один инструмент. Типичный сценарий — комбинированный подход: 3D-сканер быстро снимает общую сложную форму корпуса, а посадочные отверстия и ответственные диаметры дополнительно уточняются микрометром или КИМ, поскольку точность сканера, достаточная для свободных поверхностей, может уступать контактному измерению на критичных посадочных местах.
Такой комбинированный подход позволяет получить и общую точную геометрию, и подтверждённые размеры в тех зонах, где отклонение недопустимо — то есть добиться оптимального баланса между скоростью, стоимостью и итоговой точностью чертежа.
Коротко о главном
- Для простых деталей без жёстких допусков достаточно штангенциркуля, микрометра и индикатора часового типа.
- Координатно-измерительные машины применяются для сложной геометрии, точных допусков и формирования официальных протоколов измерений.
- 3D-сканеры незаменимы для деталей со свободными криволинейными поверхностями, которые невозможно эффективно измерить точечно.
- Шероховатость поверхности определяется отдельно — профилометром или сравнением с эталонными образцами.
- Для сложных деталей чаще всего применяется комбинация нескольких инструментов, а не один универсальный метод.
Нужен точный обмер и чертёж вашей детали?
Подберём подходящий измерительный инструмент — от штангенциркуля до координатно-измерительной машины и 3D-сканера — и оформим чертёж с точностью, которая нужна именно для вашей задачи.
Заказать обмер и чертёж →