Как выполняется обратное проектирование деталей: технологии и оборудование
В предыдущих статьях мы уже разбирали, как устроен реверс-инжиниринг как техническая дисциплина, и подробно проходили весь путь проекта от образца до готового чертежа. В этот раз сосредоточимся именно на инструментарии: какое оборудование стоит за словом «обратное проектирование», чем принципиально отличаются друг от друга типы 3D-сканеров и координатно-измерительных машин и как устроено программное обеспечение, превращающее отсканированную геометрию в рабочую 3D-модель.
Этот материал будет полезен не только инженерам, но и заказчикам, которые хотят понимать, что стоит за формулировками в коммерческом предложении подрядчика, и оценивать, какой набор технологий действительно нужен для их детали, а какой — избыточен. Знание базового набора терминов — типов сканеров, конструкций координатно-измерительных машин, различий между форматами файлов — помогает вести предметный разговор с исполнителем и замечать, когда предложенное решение явно не соответствует масштабу задачи, в любую из сторон.
Из чего складывается технология обратного проектирования
Обратная инженерия детали строится на трёх последовательных компонентах: измерительном оборудовании, которое переводит физическую геометрию в цифровые данные, программном обеспечении, которое превращает эти данные в твердотельную модель, и инженерной экспертизе, которая приводит модель к виду, пригодному для производства. Первые два компонента — предмет этой статьи; о третьем, инженерном анализе, мы подробно говорили в статье об этапах обратного инжиниринга.
Важно понимать, что ни один из этих трёх компонентов не работает в изоляции: самое современное измерительное оборудование бесполезно без программного обеспечения, способного корректно обработать полученные данные, а безупречно построенная 3D-модель без инженерного анализа так и остаётся точной копией конкретного, часто изношенного физического образца, а не полноценным конструкторским документом.
Измерительное оборудование: разбираем по типам
Ручной измерительный инструмент
Штангенциркули, микрометры, угломеры и резьбовые калибры остаются рабочим инструментом для простых деталей правильной геометрической формы. Их главное преимущество — скорость и низкая стоимость измерения для валов, втулок, пластин; главное ограничение — практическая невозможность быстро и точно охватить сложную пространственную поверхность.
Ошибочно считать этот класс инструментов «устаревшим» на фоне 3D-сканеров: для большого числа промышленных деталей — а это по-прежнему большинство реальных заказов — ручной обмер остаётся самым быстрым и экономически оправданным способом получить нужные размеры, и опытный исполнитель не станет без необходимости привлекать более дорогое оборудование там, где задачу решает обычный штангенциркуль.
Координатно-измерительные машины: не одна, а несколько конструкций
Координатно-измерительные машины (КИМ) сами по себе делятся на несколько конструктивных типов, которые редко упоминают в общих статьях про реверс-инжиниринг:
- Портальные (мостовые) КИМ — самый распространённый и точный тип для стационарной лаборатории: измерительная головка перемещается по трём осям над неподвижно закреплённой деталью. Такую машину обычно выбирают для контроля ответственных корпусных деталей и калибров, где важна максимальная повторяемость результата.
- Консольные КИМ — компактнее портальных, применяются для деталей среднего размера там, где важна более высокая скорость измерения при чуть меньшей точности, например при входном контроле партии однотипных деталей на производстве.
- Мобильные измерительные руки (portable arm CMM) — компактный измерительный щуп на подвижном шарнирном основании, который можно принести прямо к крупногабаритной детали, а не наоборот. Незаменимы, когда деталь физически невозможно или нецелесообразно перевозить в измерительную лабораторию — например, при обмере смонтированного на фундаменте промышленного редуктора без демонтажа.
- Оптические КИМ — используют не механический щуп, а лазерный или оптический датчик, что ускоряет измерение и снижает риск случайного повреждения мягких или деликатных поверхностей, например тонкостенных штампованных деталей, которые механический щуп мог бы продавить при контакте.
Независимо от типа, координатно-измерительная машина требует регулярной калибровки по эталонным мерам с прослеживаемостью к государственным первичным эталонам — без этого даже самая современная машина со временем накапливает систематическую погрешность. При заказе ответственных измерений имеет смысл уточнить у исполнителя дату последней поверки оборудования и наличие действующего свидетельства о калибровке.
3D-сканеры: три разных принципа получения геометрии
Словом «3D-сканер» часто называют устройства, работающие на совершенно разных физических принципах, и от выбора конкретного типа сильно зависит и точность, и скорость, и итоговая стоимость измерения, а иногда — и сама возможность получить корректный результат для конкретной поверхности.
- Лазерное триангуляционное сканирование. Лазерный луч проецируется на поверхность детали, а камера фиксирует его отражение под известным углом; по геометрии треугольника «источник — точка на поверхности — камера» вычисляется точное расстояние до поверхности. Метод хорошо работает на большинстве промышленных материалов и обеспечивает высокую точность — типичное применение: детали среднего размера сложной формы, где важна точность выше, чем скорость съёмки.
- Сканирование структурированным светом. На деталь проецируется последовательность световых полос или узоров, а по их искажению на поверхности рассчитывается геометрия сразу большой области, а не отдельной точки. Такой способ обычно быстрее лазерного триангуляционного сканирования и хорошо подходит для деталей среднего размера со сложной формой — например, для литых корпусов с рёбрами жёсткости и скруглениями произвольной формы.
- Фотограмметрия. Геометрия восстанавливается не активным излучением, а математическим анализом серии обычных фотографий детали, снятых с разных ракурсов. Метод не требует специализированного проекционного оборудования и хорошо масштабируется на крупногабаритные объекты — вплоть до целых промышленных установок и элементов зданий, — но сильно зависит от качества освещения и текстуры поверхности.
| Тип сканера | Точность | Скорость | Сложные случаи |
|---|---|---|---|
| Лазерный триангуляционный | Высокая, до ±0,02–0,05 мм | Средняя | Плохо работает на глянцевых и прозрачных поверхностях без матирования |
| Структурированный свет | Высокая, сопоставима с лазерным | Высокая для областей среднего размера | Чувствителен к внешнему освещению во время съёмки |
| Фотограмметрия | Средняя, зависит от числа снимков | Быстрая съёмка, долгая обработка | Требует выраженной текстуры поверхности, плохо работает на однородных гладких деталях |
Для однотонных глянцевых или прозрачных деталей перед сканированием любым оптическим методом поверхность часто временно матируют специальным составом — он легко удаляется после съёмки и не повреждает деталь, но заметно повышает качество получаемых данных.
Компьютерная томография
Промышленная компьютерная томография (КТ) — единственный из перечисленных методов, способный получить геометрию внутренних, скрытых полостей и каналов детали без её разрушения. Метод строится на просвечивании детали рентгеновским излучением с разных углов и последующей реконструкции трёхмерного изображения по этим проекциям — тому же принципу, что используется в медицинской диагностике, только применительно к промышленным материалам и на других уровнях мощности излучения.
Помимо восстановления скрытой геометрии, промышленная томография попутно решает и смежную задачу — выявление внутренних дефектов детали: раковин, пор, трещин, которые не видны снаружи и никаким другим из перечисленных методов измерения не обнаруживаются в принципе. Благодаря этому КТ иногда заказывают не столько ради самого обратного проектирования, сколько ради диагностики скрытого брака в критичной детали.
Программное обеспечение: от данных измерения до 3D-модели
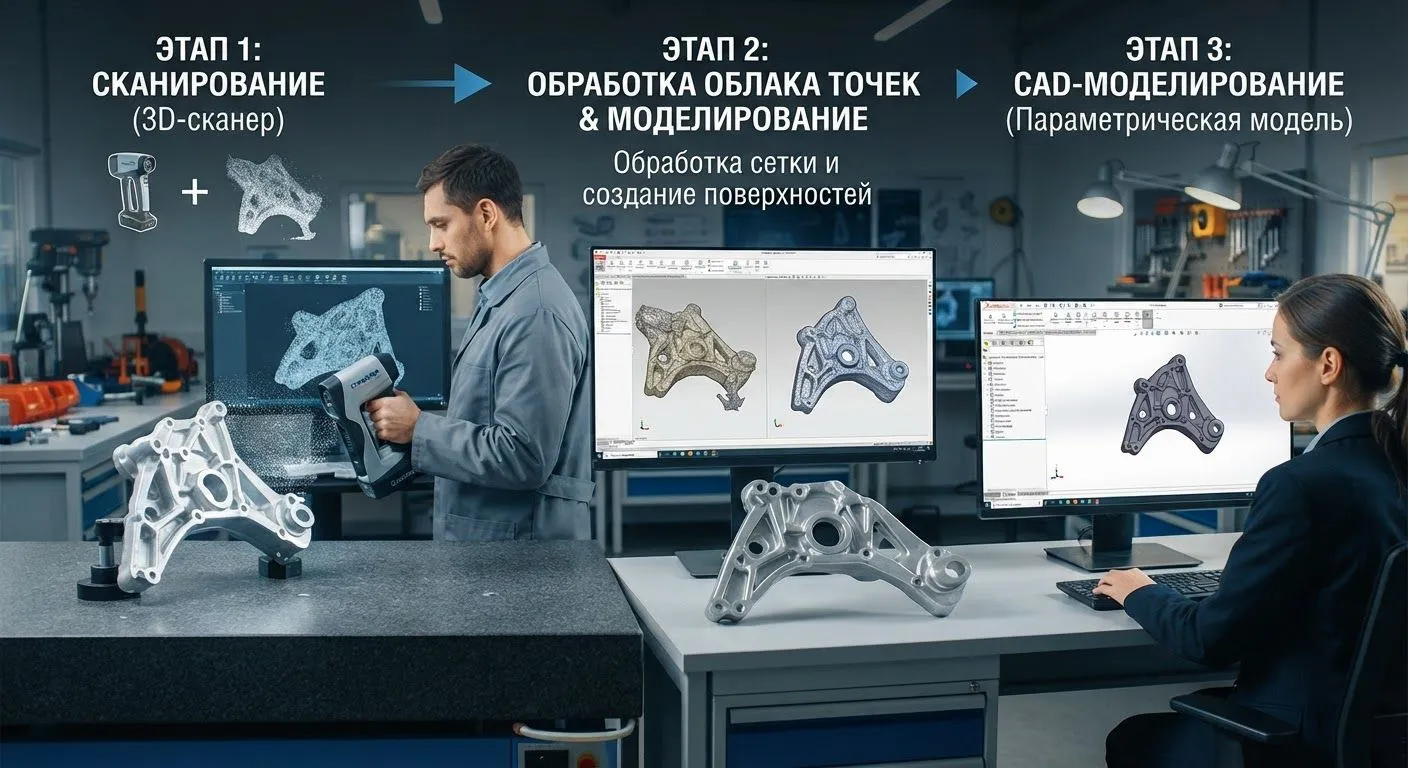
Полученные измерительные данные — облако точек или набор координат — сами по себе не являются рабочей 3D-моделью. Их обработка проходит через специализированное программное обеспечение, которое можно условно разделить на несколько категорий по решаемой задаче: работу с полигональной сеткой, реконструкцию поверхностей, распознавание конструктивных элементов и итоговое параметрическое моделирование.
Прямое моделирование против параметрического
Здесь стоит остановиться на не самом очевидном, но важном для практики выборе между двумя подходами к построению модели.
Параметрическое (историческое) моделирование — классический подход большинства CAD-систем: каждый элемент модели создаётся последовательной командой (вытянуть, вырезать, скруглить), и вся эта последовательность операций сохраняется в виде дерева построения. Изменить один параметр — значит автоматически пересчитать всю зависящую от него геометрию.
Прямое (явное) моделирование — инженер напрямую редактирует поверхности и грани готовой геометрии, без привязки к истории построения. Это менее гибко при системных изменениях конструкции, зато значительно быстрее и естественнее ложится именно на данные реверс-инжиниринга: отсканированную деталь проще подправить «как есть», чем восстанавливать логичную последовательность операций, которой при её первоначальном изготовлении, возможно, никогда и не было.
На практике многие современные CAD-системы поддерживают гибридный режим: модель строится прямым редактированием на основе скана, а затем при необходимости конвертируется в параметрическую для дальнейшей доработки — так удаётся сочетать скорость реверс-инжиниринга со стандартными возможностями параметрического проектирования.
Разница между подходами хорошо видна на примере простой правки: если в параметрической модели нужно изменить диаметр отверстия, достаточно отредактировать одно значение в дереве построения — и вся связанная с ним геометрия (например, фаска вокруг отверстия) пересчитается автоматически. В модели, построенной прямым редактированием, такую правку придётся вносить вручную для каждого связанного элемента отдельно — это медленнее при последующих системных изменениях, зато не требует восстанавливать логичную последовательность построения, которой у отсканированной «на месте» геометрии может попросту не быть.
Форматы файлов на разных этапах обработки данных
Данные обратного проектирования проходят через несколько форматов, и путаница между ними — частый источник недопонимания между заказчиком и исполнителем. Сырые данные измерения — облако точек или полигональная сетка — обычно сохраняются в форматах STL, PLY или OBJ: они хорошо описывают форму поверхности, но не содержат никакой инженерной логики вроде допусков или истории построения.
Заказчику, далёкому от инженерной терминологии, полезно запомнить простое правило: если в описании результата фигурирует только STL — вероятно, речь идёт о «сыром» скане или базовой 3D-печатной модели, а не о полноценном конструкторском документе с размерами и допусками. Наличие в перечне результата формата STEP, DWG или чертежа в PDF — куда более надёжный признак того, что данные прошли через полноценный инженерный этап, а не остались на уровне необработанной геометрии.
Когда сетка преобразована в твердотельную параметрическую модель, её сохраняют уже в форматах STEP или IGES — универсальных промежуточных форматах, которые понимает подавляющее большинство CAD-систем, либо в нативном формате конкретной программы, если модель нужно передать для дальнейшего редактирования именно в ней. Финальный чертёж для печати и согласования обычно передаётся в PDF, а для работы в системах автоматизированного проектирования — в DWG или DXF.
Если вы планируете дальше редактировать полученную 3D-модель в собственной CAD-системе, уточните у исполнителя заранее, в каком формате будет передана модель — универсальном (STEP, IGES) или нативном для конкретной программы. Это избавит от необходимости повторно конвертировать файлы и связанной с этим потери части параметрической информации.
Автоматическое распознавание элементов
Современное программное обеспечение для реверс-инжиниринга умеет автоматически находить на облаке точек и полигональной сетке типовые конструктивные элементы: цилиндрические поверхности, плоскости, конусы, скругления определённого радиуса. Алгоритм предлагает построить на их основе параметрические примитивы вместо того, чтобы инженер вручную обводил каждую поверхность.
Автоматизация здесь, впрочем, не абсолютна. Она хорошо справляется с деталями правильной геометрической формы — валами, фланцами, корпусами простой конфигурации, — но для сложной органической геометрии без явных конструктивных элементов (лопатки турбин, эргономичные поверхности) результат автоматического распознавания обычно требует существенной ручной доработки инженером.
Есть у автоматического распознавания и обратная сторона: алгоритм может «увидеть» несуществующий конструктивный элемент там, где на самом деле находится дефект образца — вмятина, скол или локальная деформация, — и по ошибке предложить построить на его основе параметрический примитив. Именно поэтому результат автоматического распознавания элементов всегда проверяется инженером, а не принимается программой как окончательный, и без опытного специалиста, способного отличить конструктивную особенность от дефекта, даже самое современное программное обеспечение не гарантирует корректный результат.
Аппаратные требования к рабочему месту инженера
Отдельный, редко обсуждаемый практический вопрос — вычислительные мощности, необходимые для работы с реверс-инжинирингом. Облако точек сложной детали может содержать миллионы отдельных координат, а обработка такого объёма данных, построение полигональной сетки и последующее моделирование поверхностей требовательны к производительности видеокарты и объёму оперативной памяти рабочей станции — заметно больше, чем для обычного параметрического проектирования «с нуля».
Для заказчика этот момент имеет практическое значение: если исполнитель регулярно работает со сложной органической геометрией и большими облаками точек, наличие у него профессионального, а не любительского компьютерного оборудования — не блажь, а необходимое условие приемлемых сроков выполнения проекта.
На практике речь идёт не о каком-то экзотическом оборудовании, а о рабочей станции с производительной видеокартой, значительным объёмом оперативной памяти и быстрым накопителем — облако точек детали среднего размера может занимать несколько гигабайт, и при недостаточных ресурсах компьютера даже простое вращение модели на экране начинает заметно тормозить, не говоря уже о полноценной обработке сетки и построении поверхностей.
Как выбрать технологию под конкретную деталь
- Простые детали правильной формы — валы, фланцы, крепёж — измеряются обычным ручным инструментом, без необходимости в сканировании: это быстрее и дешевле, а точность вполне достаточна для таких геометрических форм.
- Детали с ответственными посадочными размерами и высокими требованиями к точности измеряют на координатно-измерительной машине, при необходимости в сочетании со сканированием общей формы для менее критичных участков поверхности.
- Сложная органическая геометрия без явных конструктивных элементов — область применения 3D-сканирования, чаще всего структурированным светом или лазерным триангуляционным методом, в зависимости от размера детали и требуемой скорости съёмки.
- Крупногабаритные детали, которые невозможно перевезти в лабораторию, обмеряют портативными измерительными руками или фотограмметрией непосредственно на месте эксплуатации — оборудование привозят к детали, а не наоборот.
- Детали со скрытой внутренней геометрией — каналами, полостями, литейными дефектами — требуют компьютерной томографии, несмотря на её более высокую стоимость по сравнению с остальными методами.
- Глянцевые, прозрачные или тёмные поверхности перед оптическим сканированием любым методом обычно нуждаются в предварительной подготовке — временном матировании, — иначе результат измерения окажется зашумлённым и потребует значительно больше времени на последующую обработку.
Ограничения технологий сегодня
- Оптические методы — лазерное сканирование, структурированный свет, фотограмметрия — плохо работают на глянцевых, прозрачных и очень тёмных поверхностях без предварительной подготовки, а фотограмметрия дополнительно требует выраженной текстуры поверхности для корректного распознавания общих точек между снимками.
- Координатно-измерительные машины ограничены скоростью: они дают исключительную точность на заданных точках, но не подходят для быстрого охвата всей сложной поверхности целиком — на это ушло бы неоправданно много времени по сравнению со сканированием.
- Компьютерная томография ограничена габаритами и плотностью материала детали: очень крупную или выполненную из плотного металла деталь может быть физически невозможно просветить доступным на рынке оборудованием, а сам метод остаётся заметно дороже остальных.
- Автоматическое распознавание элементов в программном обеспечении по-прежнему требует контроля инженера — полностью довериться алгоритму на сложной геометрии или на изношенном образце пока нельзя, риск принять дефект за конструктивный элемент остаётся вполне реальным.
- Прямое моделирование, при всём удобстве для реверс-инжиниринга, усложняет последующие системные изменения конструкции — для полноценной доработки модели её часто приходится частично или полностью переводить в параметрический формат.
Коротко о главном
- За общим термином «3D-сканер» скрываются как минимум три разных физических принципа измерения — лазерная триангуляция, структурированный свет и фотограмметрия — каждый со своими сильными и слабыми сторонами, и выбор между ними влияет и на точность, и на скорость, и на итоговую стоимость проекта.
- Координатно-измерительные машины делятся на портальные, консольные, мобильные измерительные руки и оптические — выбор конструкции зависит от размера детали, требуемой точности и мобильности оборудования, а не является взаимозаменяемым решением «любая КИМ подойдёт».
- Любое измерительное оборудование, вне зависимости от типа, требует регулярной калибровки с прослеживаемостью к эталонам — иначе результат измерения со временем теряет заявленную точность.
- Прямое моделирование обычно удобнее для работы с данными реверс-инжиниринга, чем классическое параметрическое, хотя современные CAD-системы всё чаще совмещают оба подхода в рамках одного проекта.
- Файлы обратного проектирования проходят через несколько форматов — от STL и облака точек до STEP, IGES и итогового чертежа в PDF или DWG, — и стоит заранее уточнить у исполнителя, в каком формате будет передан именно вам нужный результат.
- Автоматическое распознавание конструктивных элементов ускоряет работу с простой геометрией, но для сложных органических поверхностей и изношенных образцов инженерная доработка вручную остаётся необходимой.
- Выбор конкретной технологии определяется не модой на «самый современный» метод, а особенностями самой детали: формой, размером, требуемой точностью и наличием скрытой внутренней геометрии.
Нужно обратное проектирование детали?
Подберём технологию измерения под конкретную деталь — от ручного обмера до 3D-сканирования и компьютерной томографии — и построим модель, готовую для оформления чертежа, с прозрачным объяснением, какое оборудование применялось и почему. Подробнее об услуге — на странице «Обратный инжиниринг».