Как определить размеры детали без заводской документации
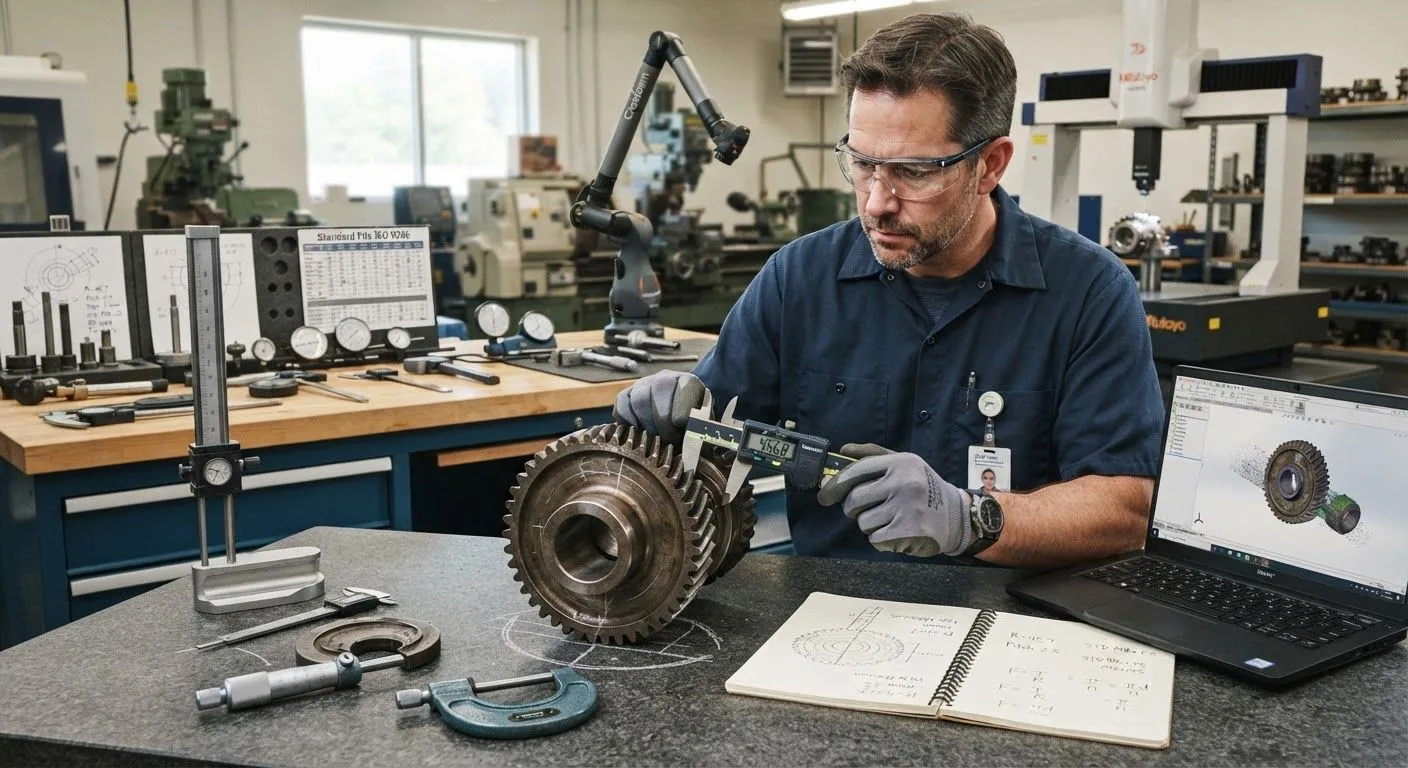
Прямой обмер штангенциркулем и микрометром решает большинство задач, но далеко не все. Деталь может быть изношена настолько, что её реальный размер уже отличается от заводского номинала. Часть поверхности может быть повреждена или вообще недоступна для измерения. А иногда нужно не просто зафиксировать размер, а восстановить его исходное, «правильное» значение — то, которое заложил в деталь производитель, а не то, что от неё осталось после десяти лет эксплуатации.
В этой статье разберём практические инженерные приёмы, которые применяются при создании чертежа по образцу детали, когда прямого измерения недостаточно и нужно восстановить размеры и геометрию другими способами.
Когда прямого обмера недостаточно
Прежде чем переходить к косвенным методам, стоит понимать, в каких ситуациях они вообще требуются:
- Деталь изношена, и измеренный размер — это уже не тот размер, что был заложен изготовителем, а результат многолетней эксплуатации, трения или коррозии;
- Часть поверхности повреждена, отломана или отсутствует физически — измерить то, чего нет, напрямую попросту невозможно;
- Нужный размер находится в труднодоступном или скрытом месте — внутри полой детали, под другим элементом сборки, за напрессованной втулкой;
- Деталь нестандартная и требует восстановления не просто размера, а инженерного смысла — какой размер должен быть, чтобы деталь корректно работала в сборке, а не просто повторяла текущее, возможно уже деформированное состояние;
- Нужно определить размер, который в принципе не измеряется напрямую — например, модуль зубчатого зацепления или межосевое расстояние передачи.
Определение размеров по стандартным рядам чисел
Один из самых надёжных инженерных приёмов — сопоставление измеренного размера с рядами нормальных линейных размеров, установленными ГОСТ 6636. Большинство деталей машиностроения проектируются с использованием стандартных значений диаметров, длин и других размеров, а не произвольных чисел.
Если прямой обмер даёт, например, диаметр 24,87 мм, разумно предположить, что реальный номинальный размер — 25 мм, а измеренное отклонение — результат износа, погрешности измерения или коррозии поверхности. Округление к ближайшему значению из стандартного ряда — это не произвольное допущение, а обоснованный инженерный вывод, если разница укладывается в разумные пределы естественного износа для данного типа детали и условий эксплуатации.
Округление к стандартному ряду работает только тогда, когда отклонение объяснимо (небольшой износ, коррозия, погрешность измерения). Если измеренный размер отличается от ближайшего стандартного значения существенно, скорее всего, деталь действительно имеет нестандартный размер, и округлять его нельзя.
Определение размеров через сопрягаемые стандартные изделия
Это, пожалуй, самый мощный инструмент восстановления размеров без документации — если деталь сопрягается со стандартным изделием, размер которого можно точно определить, значит, размер самой детали тоже становится известен с высокой точностью.
Подшипники
Если на валу или в корпусе стоит подшипник качения, достаточно снять с него маркировку (или измерить его собственные размеры и сопоставить с каталогом подшипников) — и посадочные диаметры вала и отверстия корпуса определяются однозначно, поскольку присоединительные размеры подшипников стандартизированы. Это избавляет от необходимости точно измерять сам посадочный диаметр вала, который может быть изношен или частично скрыт под подшипником.
Крепёжные изделия
Резьба под стандартный болт или гайку сразу даёт номинальный диаметр отверстия и шаг резьбы — достаточно определить типоразмер крепежа (по маркировке головки, шагу резьбы резьбовым калибром или просто подбором стандартного крепежа подходящего размера), и точный размер резьбового отверстия восстанавливается без прямого измерения изношенной резьбы.
Уплотнения и манжеты
Размеры канавок под уплотнительные кольца и манжеты также стандартизированы под конкретные типоразмеры уплотнений. Определив по каталогу, какое уплотнение установлено (по внешним размерам или маркировке), можно восстановить точные размеры посадочного места, даже если сама канавка изношена или частично разрушена.
Шпонки и шлицы
Размеры шпоночных пазов и шлицевых соединений также подчиняются стандартным рядам в зависимости от диаметра вала — зная диаметр вала, можно с высокой вероятностью определить и стандартную ширину, и глубину шпоночного паза, даже если сама шпонка утрачена.
| Сопрягаемое изделие | Что позволяет определить |
|---|---|
| Подшипник качения | Точные посадочные диаметры вала и корпуса |
| Крепёжное изделие (болт, гайка) | Диаметр и шаг резьбы отверстия |
| Уплотнение, манжета | Размеры посадочной канавки |
| Шпонка | Ширину и глубину шпоночного паза по стандартному ряду |
| Зубчатое колесо-партнёр | Модуль зацепления и межосевое расстояние |
Практический пример: восстановление размеров вала под подшипник
Чтобы показать, как метод сопряжения работает на практике, рассмотрим типичный случай. Заказчику нужен чертёж вала, посадочная шейка которого под подшипник заметно изношена — измеренный диаметр составляет 39,86 мм, тогда как очевидно, что это не оригинальный размер, а результат многолетней эксплуатации.
Вместо того чтобы взять изношенное значение за номинал, инженер снимает с сохранившегося на валу подшипника маркировку — например, обозначение 6208, — и по каталогу определяет, что внутренний диаметр этого подшипника составляет ровно 40 мм. Это и есть исходный номинальный диаметр посадочной шейки вала, а разница между 40 и измеренными 39,86 мм — это как раз та величина износа, на которую посадочная поверхность выработалась за время эксплуатации. В итоговый чертёж инженер закладывает не изношенное значение, а восстановленный номинал 40 мм с полем допуска, соответствующим требуемому классу посадки для данного типа подшипника.
Метод определения размера через сопрягаемое стандартное изделие работает и в обратную сторону: если сам подшипник утрачен, а посадочное место сохранилось без существенного износа, по диаметру посадочного места можно подобрать типоразмер подшипника из каталога и, соответственно, все его остальные присоединительные размеры.
Проверка достоверности восстановленного размера
Любой размер, полученный косвенным методом — округлением до стандартного ряда, расчётом или через сопрягаемое изделие, — желательно перепроверять, а не принимать на веру после первого же предположения. На практике для этого используют несколько приёмов:
- Перекрёстная проверка несколькими методами. Если размер, полученный округлением до стандартного ряда, совпадает с размером, вычисленным через сопрягаемое изделие, — это сильный аргумент в пользу того, что восстановленное значение верное.
- Сравнение с аналогичными деталями. Если у заказчика есть несколько экземпляров одной и той же детали с разной степенью износа, сопоставление их размеров помогает понять исходный номинал и характер износа гораздо надёжнее, чем анализ одной-единственной детали.
- Проверка инженерной логичности результата. Восстановленный размер должен укладываться в общую логику конструкции — например, толщина стенки не должна получаться меньше технологически достижимой для данного материала и способа изготовления, а диаметр вала — не должен противоречить расчётной прочности при известной нагрузке.
- Консультация с эксплуатирующей организацией. Персонал, обслуживающий оборудование много лет, иногда помнит характерные особенности узла или ранее заказывавшиеся запчасти, что может подтвердить или опровергнуть восстановленное значение.
Восстановление изношенных и повреждённых поверхностей
Когда деталь имеет видимый износ или локальное повреждение, применяется несколько приёмов восстановления исходной геометрии.
Использование симметрии детали
Многие детали — фланцы, крышки, зубчатые колёса, корпуса — симметричны или имеют повторяющиеся элементы. Если одна часть детали повреждена, а симметричная ей часть цела, неповреждённый участок измеряется и зеркально переносится на повреждённую сторону при построении модели. Это особенно эффективно для деталей с осевой или зеркальной симметрией.
Интерполяция по неповреждённым участкам
Если повреждён локальный участок непрерывной поверхности — например, скол на кромке плоской детали или вмятина на цилиндрической поверхности, — исходная форма восстанавливается путём интерполяции: неповреждённые участки той же поверхности измеряются, и по ним математически достраивается недостающий фрагмент, исходя из того, что поверхность должна оставаться гладкой и непрерывной.
Компенсация равномерного износа
Для деталей, работающих на трение (валы в подшипниках скольжения, направляющие), износ часто равномерный и предсказуемый по характеру. Зная типичную величину износа для данного узла и условий эксплуатации, а также ориентируясь на неизношенные защищённые участки той же детали (например, часть вала под уплотнением, которая не контактирует с сопрягаемой поверхностью), можно восстановить исходный номинальный размер с хорошей достоверностью.
Измерять изношенную деталь и переносить полученный размер в чертёж как номинальный без поправки на износ. В результате изготовленная по такому чертежу новая деталь будет повторять не исходную геометрию, а уже дефектную, что сведёт на нет весь смысл восстановления документации.
Определение скрытых и внутренних размеров без разрушения детали
Отдельная группа методов применяется, когда нужный размер физически недоступен для прямого измерения без разборки или повреждения детали.
- Ультразвуковая толщинометрия. Позволяет определить толщину стенки закрытой полой детали (корпуса, трубы, резервуара) без её разрезания — прибор посылает ультразвуковой импульс и по времени его отражения от внутренней стенки вычисляет толщину материала. Метод быстрый, не требует специальной подготовки детали и часто применяется прямо на месте эксплуатации оборудования, но даёт только точечные значения толщины, а не полную карту внутренней геометрии.
- Промышленная компьютерная томография. Деталь просвечивается рентгеновским излучением с разных ракурсов, и на основе полученных проекций строится полная трёхмерная модель, включая все внутренние полости, каналы и скрытые элементы — метод дорогой и требующий специализированного оборудования, но единственный, который даёт настоящую, полную внутреннюю геометрию без разрушения детали. Чаще всего он оправдан для небольших, но конструктивно сложных деталей с развитой внутренней структурой — например, литых корпусов с внутренними каналами охлаждения.
- Эндоскопия. Технический эндоскоп с камерой вводится в полость через имеющееся отверстие и позволяет визуально осмотреть и приблизительно оценить внутреннюю геометрию, состояние поверхности и наличие внутренних дефектов, хотя точных размеров таким способом обычно не получить — эндоскопия здесь скорее инструмент разведки, определяющий, нужен ли более точный и дорогой метод вроде томографии.
- Частичная разборка или контрольный разрез. В случаях, когда деталь одна из нескольких одинаковых или уже подлежит списанию, иногда оправдан контрольный разрез одного экземпляра для точного измерения внутренней геометрии — притом что остальные детали партии остаются в рабочем состоянии и продолжают эксплуатироваться. Это самый прямолинейный, хотя и разрушающий способ, к которому прибегают, когда более щадящие методы недоступны или экономически не оправданы.
Расчётное определение размеров
Некоторые размеры не измеряются напрямую в принципе, а вычисляются на основе других, измеримых параметров.
Модуль зубчатого зацепления
Модуль зубчатого колеса — ключевой расчётный параметр, определяющий размер зубьев, — не измеряется напрямую штангенциркулем. Вместо этого измеряется диаметр окружности выступов и подсчитывается число зубьев, после чего модуль вычисляется по стандартной формуле: диаметр окружности выступов делится на сумму числа зубьев и двух, что даёт приблизительное значение модуля. Полученное значение округляется до ближайшего стандартного модуля из соответствующего ГОСТ — например, расчёт может дать значение 1,97, что уверенно округляется до стандартного модуля 2 — и это округление принципиально важно: нестандартный модуль сделал бы зубчатое колесо невозможным для изготовления обычным зуборезным инструментом и несовместимым с сопрягаемой шестернёй.
Диаметр окружности по хорде
Если измерить полный диаметр детали напрямую невозможно — например, доступна только часть окружности — размер вычисляется геометрически по длине хорды и высоте сегмента, снятым в доступном месте детали.
Определение размеров по функциональной логике сборки
Иногда размер конкретной детали проще всего определить не измерением её самой, а анализом требований к сборке в целом: если известны размеры двух сопрягаемых деталей и требуемый характер посадки между ними (зазор, натяг), недостающий размер третьего элемента можно вычислить, опираясь на инженерную логику работы узла, а не на прямое измерение.
Например, если крышка корпуса утрачена, но известен внутренний диаметр самого корпуса под неё и стандартный размер уплотнительного кольца, которое должно устанавливаться в стык, диаметр посадочного пояска утраченной крышки восстанавливается расчётным путём — он обязан соответствовать диаметру корпуса с учётом посадки и канавки под уплотнение, иного варианта, при котором узел собрался бы и герметично работал, попросту не существует.
Каталоги и справочники стандартных изделий как источник данных
Отдельная категория источников информации, которую часто недооценивают, — это открытые каталоги производителей стандартных изделий и справочная литература по машиностроению. Каталоги подшипников, уплотнений, крепежа, пружин, звёздочек и цепных передач содержат полные таблицы присоединительных размеров для каждого типоразмера, и грамотное использование этих данных существенно ускоряет восстановление чертежа.
- Каталоги подшипниковых заводов — содержат не только внутренний и наружный диаметр, но и ширину, радиус фаски, динамическую и статическую грузоподъёмность, что полезно, если чертёж заодно должен подтверждать работоспособность узла под нагрузкой;
- Справочники конструктора-машиностроителя — классические издания вроде справочника Анурьева содержат нормализованные ряды практически всех типовых элементов деталей: канавок под стопорные кольца, проточек для выхода шлифовального круга, размеров шпоночных пазов, фасок и галтелей;
- Отраслевые стандарты и ГОСТ на типовые элементы — например, ГОСТ на резьбы, ГОСТ на шпоночные соединения, ГОСТ на радиусы закруглений — дают исчерпывающий перечень допустимых стандартных значений, из которого практически всегда можно однозначно выбрать подходящее по измеренному приблизительному размеру.
Использование этих источников превращает восстановление чертежа из гадания «на глаз» в обоснованную инженерную процедуру: каждое итоговое значение размера можно объяснить и подтвердить ссылкой на конкретный нормативный документ или каталожную позицию, а не просто указать то, что показал измерительный инструмент на изношенной поверхности.
Как эти методы сочетаются на практике
В реальной работе перечисленные приёмы редко применяются по отдельности. Типичный процесс восстановления чертежа сложной детали без документации выглядит как последовательное сужение неопределённости: сначала прямой обмер даёт основную часть размеров, затем сопрягаемые стандартные изделия уточняют критичные посадки, симметрия и интерполяция восстанавливают повреждённые участки, а расчётные методы закрывают те размеры, которые в принципе нельзя измерить напрямую. Именно совокупность этих методов, а не какой-то один универсальный приём, позволяет получить действительно достоверный чертёж даже при полном отсутствии заводской документации.
Важно и то, в каком порядке эти методы применяются. Опытный инженер обычно начинает не с самого сложного и дорогого метода, а с последовательной оценки: сначала — визуальный осмотр и определение по маркировке и каталогам сопрягаемых изделий, затем — прямой обмер доступных поверхностей, и только для действительно проблемных размеров, которые не удалось определить этими способами, — интерполяция, расчёт или дорогостоящие методы вроде компьютерной томографии. Такой порядок экономит время и бюджет заказчика, не привлекая сложное оборудование там, где задачу вполне можно решить обычным штангенциркулем и справочником конструктора.
Коротко о главном
- Округление измеренного размера до ближайшего значения из стандартного ряда — обоснованный приём, если отклонение объяснимо естественным износом.
- Сопрягаемые стандартные изделия — подшипники, крепёж, уплотнения — часто дают более точный и надёжный размер, чем прямое измерение изношенной посадочной поверхности.
- Повреждённые и изношенные участки восстанавливаются через симметрию детали, интерполяцию по неповреждённым зонам и понимание характера типичного износа.
- Скрытые внутренние размеры определяются ультразвуковой толщинометрией, компьютерной томографией или эндоскопией без разрушения детали.
- Некоторые параметры, например модуль зубчатого зацепления, вычисляются расчётным путём, а не измеряются напрямую.
Нужно восстановить размеры детали без документации?
Определим точные размеры даже изношенной или частично повреждённой детали — с использованием прямого обмера, анализа сопрягаемых изделий и расчётных методов — и оформим чертёж по ГОСТ.
Заказать восстановление размеров →