Допуски и посадки на чертежах: зачем они нужны
Представьте, что на чертеже вала указан размер «20 мм», и ровно то же самое написано на чертеже отверстия, в которое этот вал должен войти. Казалось бы, идеальное совпадение — 20 мм равно 20 мм. На практике же ни один станок не способен изготовить деталь с абсолютной точностью до бесконечно малой доли миллиметра: один вал получится 19,98 мм, другой — 20,03 мм, одно отверстие — 19,95 мм, другое — 20,05 мм. Без дополнительных указаний невозможно предсказать, войдёт ли конкретный вал в конкретное отверстие свободно, туго или вообще не войдёт. Именно эту неопределённость и устраняют допуски и посадки — один из самых важных, но часто недооценённых разделов машиностроительного черчения.
В этой статье простыми словами объясним, что такое допуски и посадки, зачем они нужны при разработке чертежей и как читать соответствующие обозначения на реальном чертеже. Понимание этой темы полезно не только конструктору, но и заказчику, который хочет осознанно обсуждать с исполнителем требования к точности своей детали, а не просто довериться незнакомым буквенно-цифровым обозначениям на чертеже.
Аналогия для понимания: одежда по размеру
Прежде чем переходить к техническим деталям, полезна бытовая аналогия. Представьте покупку обуви: производитель не выпускает обувь строго под длину стопы каждого конкретного человека до миллиметра — вместо этого существует система размеров (38, 39, 40 и так далее), и в пределах одного размера обувь подходит целому диапазону реальных длин стопы с небольшими индивидуальными отличиями. Слишком свободная обувь болтается на ноге (аналог посадки с чрезмерным зазором), слишком тесная — натирает и её невозможно надеть без усилия (аналог посадки с натягом), а подобранная точно по размеру сидит плотно, но комфортно (аналог переходной посадки). Допуски и посадки в машиностроении решают ровно ту же задачу — обеспечивают предсказуемую совместимость двух деталей, изготовленных не идеально точно, а в пределах разумного и экономически оправданного разброса.
Почему точный размер невозможен в принципе
Любой производственный процесс — точение, фрезерование, литьё, штамповка — обладает своей неизбежной погрешностью. Станок изнашивается, инструмент отклоняется под нагрузкой, материал испытывает тепловое расширение при обработке, измерительный инструмент имеет собственную погрешность. Даже самое точное оборудование не гарантирует абсолютно одинаковый размер у каждой изготовленной детали — есть только вопрос того, насколько велик реальный технологический разброс.
Если конструктор просто укажет «20 мм» без дополнительных указаний, у изготовителя не будет понимания, насколько сильно можно отклониться от этого значения, оставаясь в пределах допустимого. Именно для устранения этой неопределённости и вводится понятие допуска.
Базовые понятия: номинал, отклонения, поле допуска
- Номинальный размер — то самое «круглое» значение, от которого отталкивается расчёт (например, 20 мм);
- Предельные отклонения — насколько реальный размер может отличаться от номинала в большую и меньшую сторону (например, +0,021 / 0 означает, что допустим размер от 20,000 до 20,021 мм);
- Поле допуска — диапазон между верхним и нижним предельными отклонениями, то есть весь интервал допустимых значений размера;
- Допуск (в узком смысле) — числовая величина этого диапазона, то есть разница между наибольшим и наименьшим допустимыми размерами.
Номинальный размер — это «сколько должно быть по задумке». Допуск — это «насколько можно ошибиться, чтобы деталь всё равно нормально работала». Указать только номинал без допуска — то же самое, что сказать «приходи вовремя», не уточнив, что считается опозданием.
Квалитет: степень точности
Квалитет — это стандартизированная степень точности изготовления, определяющая величину допуска для конкретного номинального размера. Система квалитетов (по ГОСТ 25346) насчитывает 20 ступеней — от IT01 (сверхвысокая точность, применяется крайне редко, для эталонов и калибров) до IT18 (грубая точность, для второстепенных, не ответственных размеров). Чем меньше номер квалитета, тем точнее должна быть изготовлена деталь и тем уже поле допуска.
На практике для большинства машиностроительных деталей используется диапазон квалитетов от IT6 до IT12: точные посадочные поверхности выполняются по 6-7 квалитету, менее ответственные размеры — по 9-12 квалитету, а свободные, не влияющие на посадку размеры часто вообще не имеют индивидуального допуска и подчиняются общему допуску на неуказанные размеры. Важно понимать, что квалитет — величина относительная, а не абсолютная: для маленького диаметра 10 мм и крупного диаметра 200 мм один и тот же квалитет 7 будет соответствовать разным по абсолютной величине значениям допуска в микронах, поскольку с ростом номинального размера растёт и технологически достижимая точность его выдерживания.
Три типа посадок
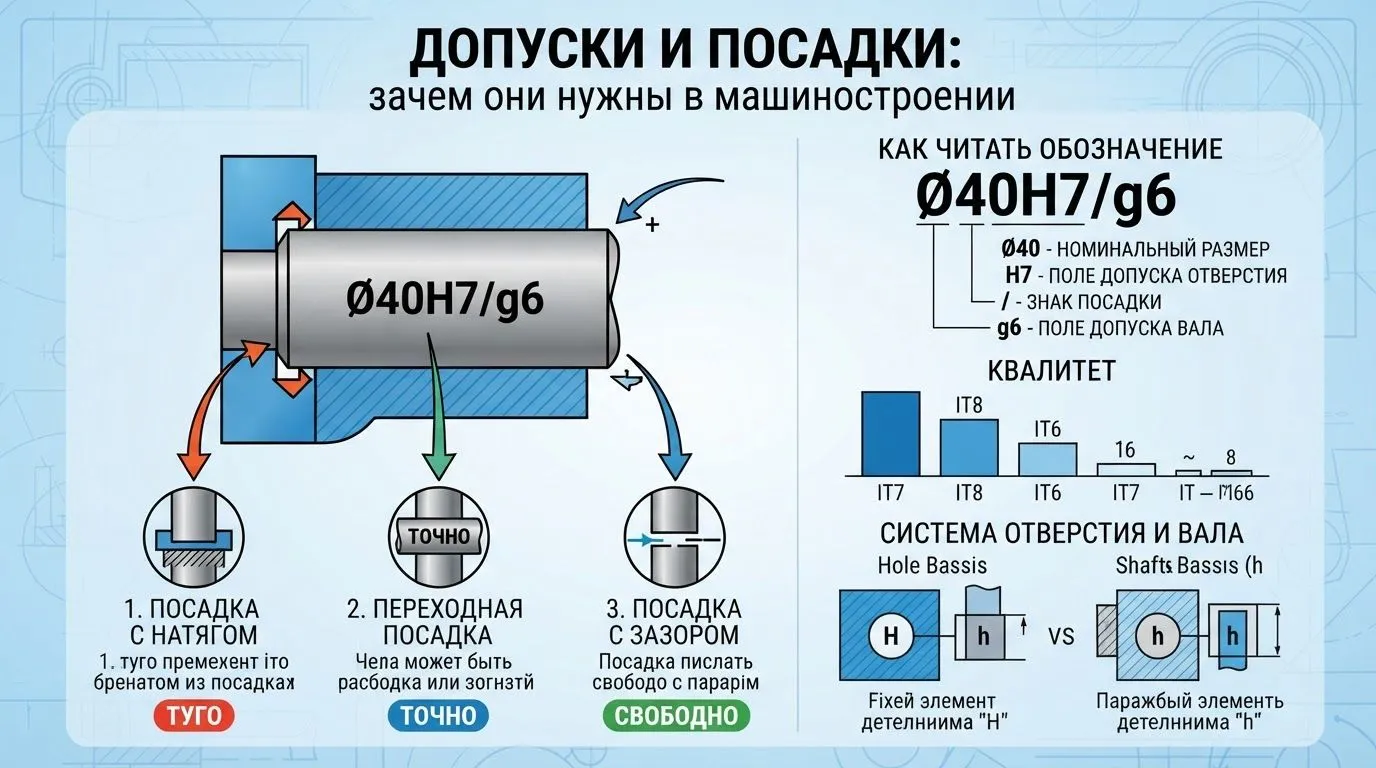
Посадка — это характер соединения двух сопрягаемых деталей, определяемый соотношением их полей допусков. Различают три принципиально разных типа посадок.
Посадка с зазором
Отверстие всегда больше вала (даже в самом неблагоприятном сочетании предельных размеров), между деталями всегда остаётся зазор. Такая посадка нужна там, где детали должны свободно перемещаться друг относительно друга — например, вал, вращающийся в подшипнике скольжения, или шток, двигающийся внутри направляющей втулки. Величина зазора при этом тоже нормируется: слишком маленький зазор рискует привести к заеданию из-за теплового расширения или недостаточного пространства для смазки, а слишком большой — к люфту и вибрации в процессе работы.
Посадка с натягом
Вал всегда больше отверстия, детали соединяются с усилием и после сборки образуют неподвижное, неразъёмное или трудноразъёмное соединение за счёт упругой деформации материала. Классический пример — посадка внутреннего кольца подшипника качения на вал, где натяг предотвращает проворачивание кольца при работе. Сборка такой посадки часто требует специального оборудования — гидравлического пресса или предварительного нагрева охватывающей детали, чтобы она временно расширилась и позволила установить вал без чрезмерного механического усилия, способного повредить сопрягаемые поверхности.
Переходная посадка
В зависимости от конкретного сочетания предельных размеров в пределах поля допуска соединение может получиться как с небольшим зазором, так и с небольшим натягом. Такая посадка применяется там, где деталь должна собираться без значительного усилия (в отличие от посадки с натягом), но при этом не должна иметь люфта при работе — например, установка шкива или зубчатого колеса на вал со шпонкой.
| Тип посадки | Характер соединения | Типичное применение |
|---|---|---|
| С зазором | Свободное перемещение деталей друг относительно друга | Подшипники скольжения, направляющие втулки |
| С натягом | Неподвижное соединение за счёт упругой деформации | Посадка колец подшипников качения, втулок |
| Переходная | Зазор или небольшой натяг в зависимости от сочетания размеров | Шкивы, зубчатые колёса на шпоночном соединении |
Практический пример: расчёт зазора для конкретной посадки
Чтобы система обозначений перестала быть абстракцией, разберём на конкретных цифрах, что означает обозначение Ø40H7/g6 для соединения вала с отверстием.
- Поле допуска отверстия H7 для диаметра 40 мм по таблицам ГОСТ 25347 составляет от 0 до +0,025 мм — то есть допустимый диаметр отверстия лежит в диапазоне от 40,000 до 40,025 мм;
- Поле допуска вала g6 для того же номинального диаметра составляет от -0,009 до -0,025 мм — то есть допустимый диаметр вала лежит в диапазоне от 39,991 до 39,975 мм;
- Минимальный возможный зазор в этом соединении получится при наименьшем отверстии (40,000 мм) и наибольшем вале (39,991 мм) — то есть 0,009 мм;
- Максимальный возможный зазор получится при наибольшем отверстии (40,025 мм) и наименьшем вале (39,975 мм) — то есть 0,050 мм.
Таким образом, при любом реальном сочетании размеров, укладывающихся в указанные допуски, зазор в этом соединении будет находиться в пределах от 0,009 до 0,050 мм — то есть вал точно не заклинит в отверстии ни при каком допустимом сочетании размеров, но и чрезмерно большого, вредного для точности вращения зазора тоже не возникнет. Именно эта гарантированная предсказуемость результата — а не конкретные цифры сами по себе — и есть главный практический смысл системы допусков и посадок.
Система отверстия и система вала
Чтобы не назначать заново расчёт полей допусков для каждой отдельной пары сопрягаемых деталей, в машиностроении применяются две стандартизированные системы построения посадок.
Система отверстия — поле допуска отверстия фиксируется постоянным (обозначается буквой H), а требуемый характер посадки достигается изменением поля допуска вала. Это наиболее распространённая система, поскольку отверстие сложнее и дороже обработать под нестандартный размер (для этого нужен свой развёртка или расточной инструмент под каждый конкретный размер), тогда как вал легко обточить на токарном станке до любого нужного диаметра стандартным резцом.
Система вала — наоборот, поле допуска вала фиксируется постоянным (обозначается буквой h), а характер посадки достигается изменением поля допуска отверстия. Применяется реже, обычно в специфических случаях, когда один и тот же вал (например, длинный гладкий вал со шпонками) должен сопрягаться с несколькими разными деталями с разным характером посадки.
По умолчанию в большинстве случаев используется система отверстия — если на чертеже вы видите обозначение вроде Ø40H7 для отверстия и Ø40g6 для сопрягаемого вала, это она и есть. Система вала используется значительно реже и обычно там, где это прямо оправдано конструкцией узла.
Как читать обозначение на чертеже
Стандартное обозначение поля допуска выглядит как буква (иногда две) и число сразу после номинального размера — например, Ø40H7 или Ø40g6. Разберём, что означает каждый элемент:
- Ø40 — номинальный диаметр, 40 миллиметров;
- Буква — определяет положение поля допуска относительно номинального размера. Заглавные буквы (H, K, P) применяются для отверстий, строчные (h, k, p, g) — для валов. Буква H (или h) означает, что поле допуска начинается точно от номинального размера и идёт только в плюс (для отверстия) или только в минус (для вала);
- Число — квалитет, то есть степень точности (ширина поля допуска). Число 7 означает 7-й квалитет, более точный, чем, например, 9-й.
Таким образом, обозначение Ø40H7/g6 означает: номинальный диаметр соединения 40 мм, отверстие выполнено по 7-му квалитету с полем допуска, начинающимся от номинала и идущим в плюс, а вал — по 6-му квалитету с полем допуска g, расположенным чуть ниже номинала, что в сочетании с полем H7 даёт посадку с гарантированным небольшим зазором — типичное решение для вращающегося вала в подшипнике скольжения.
Практические рекомендации по выбору посадки
| Узел | Рекомендуемая посадка | Почему |
|---|---|---|
| Вал во вращающемся подшипнике скольжения | H7/g6 или H7/f7 | Гарантированный зазор для свободного вращения и смазки |
| Внутреннее кольцо подшипника качения на валу | k6 или m6 (для вала) | Лёгкий натяг предотвращает проворачивание кольца |
| Зубчатое колесо или шкив на шпоночном валу | H7/k6 (переходная) | Лёгкая сборка без люфта при работе |
| Направляющая втулка скользящего штока | H7/f7 или H8/f8 | Свободное перемещение без заедания |
| Неподвижная посадка втулки в корпус | H7/p6 или H7/r6 | Прочное неразъёмное соединение с натягом |
Эти рекомендации — типовые ориентиры, а не универсальное правило для любой ситуации: конкретный выбор всегда должен учитывать материал деталей, характер и величину нагрузки, требуемую частоту разборки узла и температурный режим эксплуатации, поскольку разные материалы по-разному расширяются при нагреве, что может повлиять на фактический характер посадки в рабочих условиях.
Что бывает, если допуски назначены неверно
- Слишком широкое поле допуска (грубый квалитет) на ответственной посадке — приводит к люфту, вибрации, преждевременному износу сопряжения и, в конечном счёте, к более быстрому выходу узла из строя, чем закладывалось при проектировании;
- Слишком узкое поле допуска (завышенная точность) там, где это не нужно функционально — неоправданно увеличивает стоимость и сроки изготовления, иногда требуя недоступного на конкретном производстве измерительного и обрабатывающего оборудования, при том что реальная работоспособность узла от этой избыточной точности никак не выигрывает;
- Несогласованные поля допусков сопрягаемых деталей — например, обе детали спроектированы с расчётом на зазор, а по факту получившееся сочетание даёт лёгкий натяг, — редко выявляется на этапе проверки чертежа и обнаруживается только при физической сборке, когда деталь неожиданно приходится напрессовывать вместо того, чтобы просто установить вручную;
- Игнорирование температурного режима эксплуатации. Посадка, рассчитанная без учёта разницы коэффициентов теплового расширения материалов вала и отверстия, может вести себя совершенно иначе при рабочей температуре, чем при комнатной, — натяг, достаточный при сборке, способен ослабнуть при нагреве узла в процессе работы, если материалы расширяются с разной скоростью.
Коротко о главном
- Допуск — это допустимый диапазон отклонения реального размера от номинального, без которого станок не может знать, насколько точно нужно выдержать размер.
- Квалитет определяет степень точности изготовления — чем меньше номер квалитета, тем точнее и дороже изготовление.
- Три типа посадок — с зазором, с натягом и переходная — выбираются исходя из того, должны ли детали свободно двигаться друг относительно друга, быть неподвижно соединены или собираться без люфта и без значительного усилия.
- Система отверстия (постоянное поле H) применяется значительно чаще системы вала, поскольку изготовить вал под нужный размер проще, чем расточить отверстие.
- Обозначение вида Ø40H7/g6 расшифровывается как номинальный размер, квалитет точности и положение поля допуска относительно номинала для отверстия и вала соответственно.
Нужно грамотно назначить допуски и посадки на чертеже?
Разработаем чертёж с корректно подобранными полями допусков и посадками, соответствующими реальной функции каждой поверхности вашей детали.
Заказать разработку чертежа →